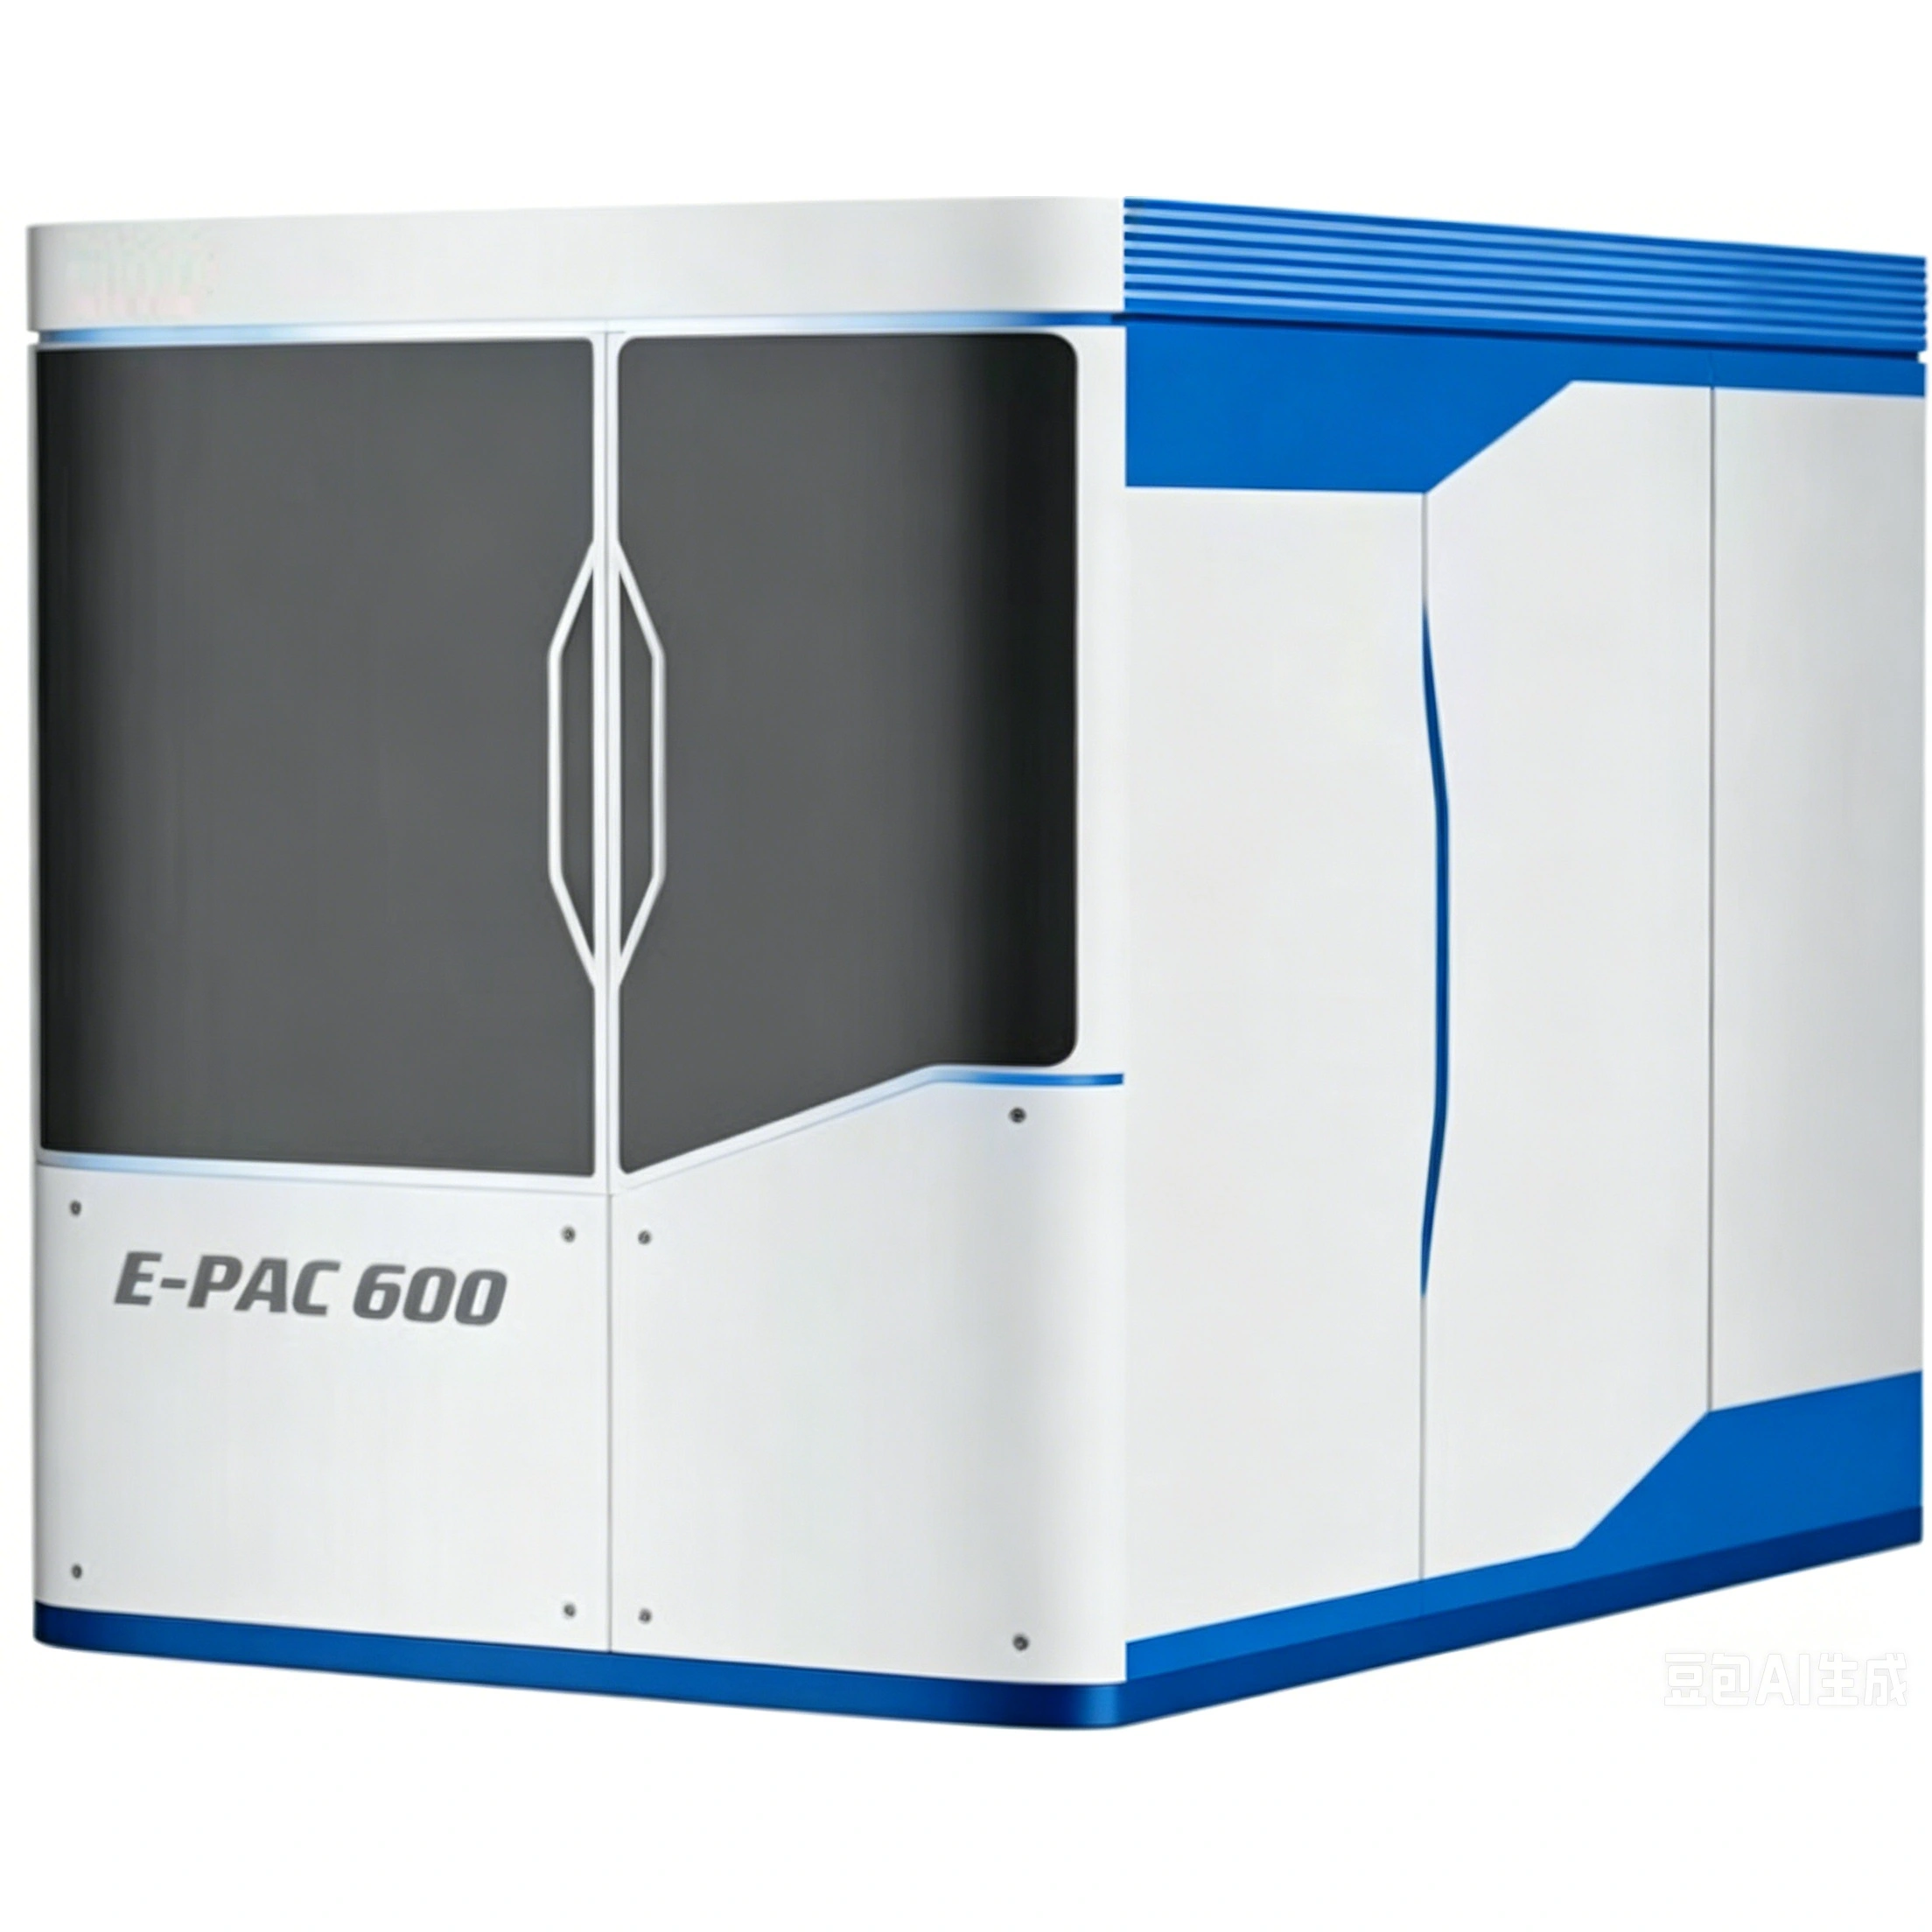
Оборудование E-PAC600 для ПВД с высокочастотным импульсным постоянным током дуги


В высоконагруженных отраслях машиностроения, таких как точная штамповка, металлоформование и высокоскоростная ЧПУ-обработка, инструменты и формы постоянно подвергаются интенсивному адгезионному износу, высоконагруженному трению и термическому ударам. Стандартные поверхностные обработки часто не могут обеспечить достаточной защиты, что приводит к частой замене инструментов и дорогостоящим остановкам производственных линий.
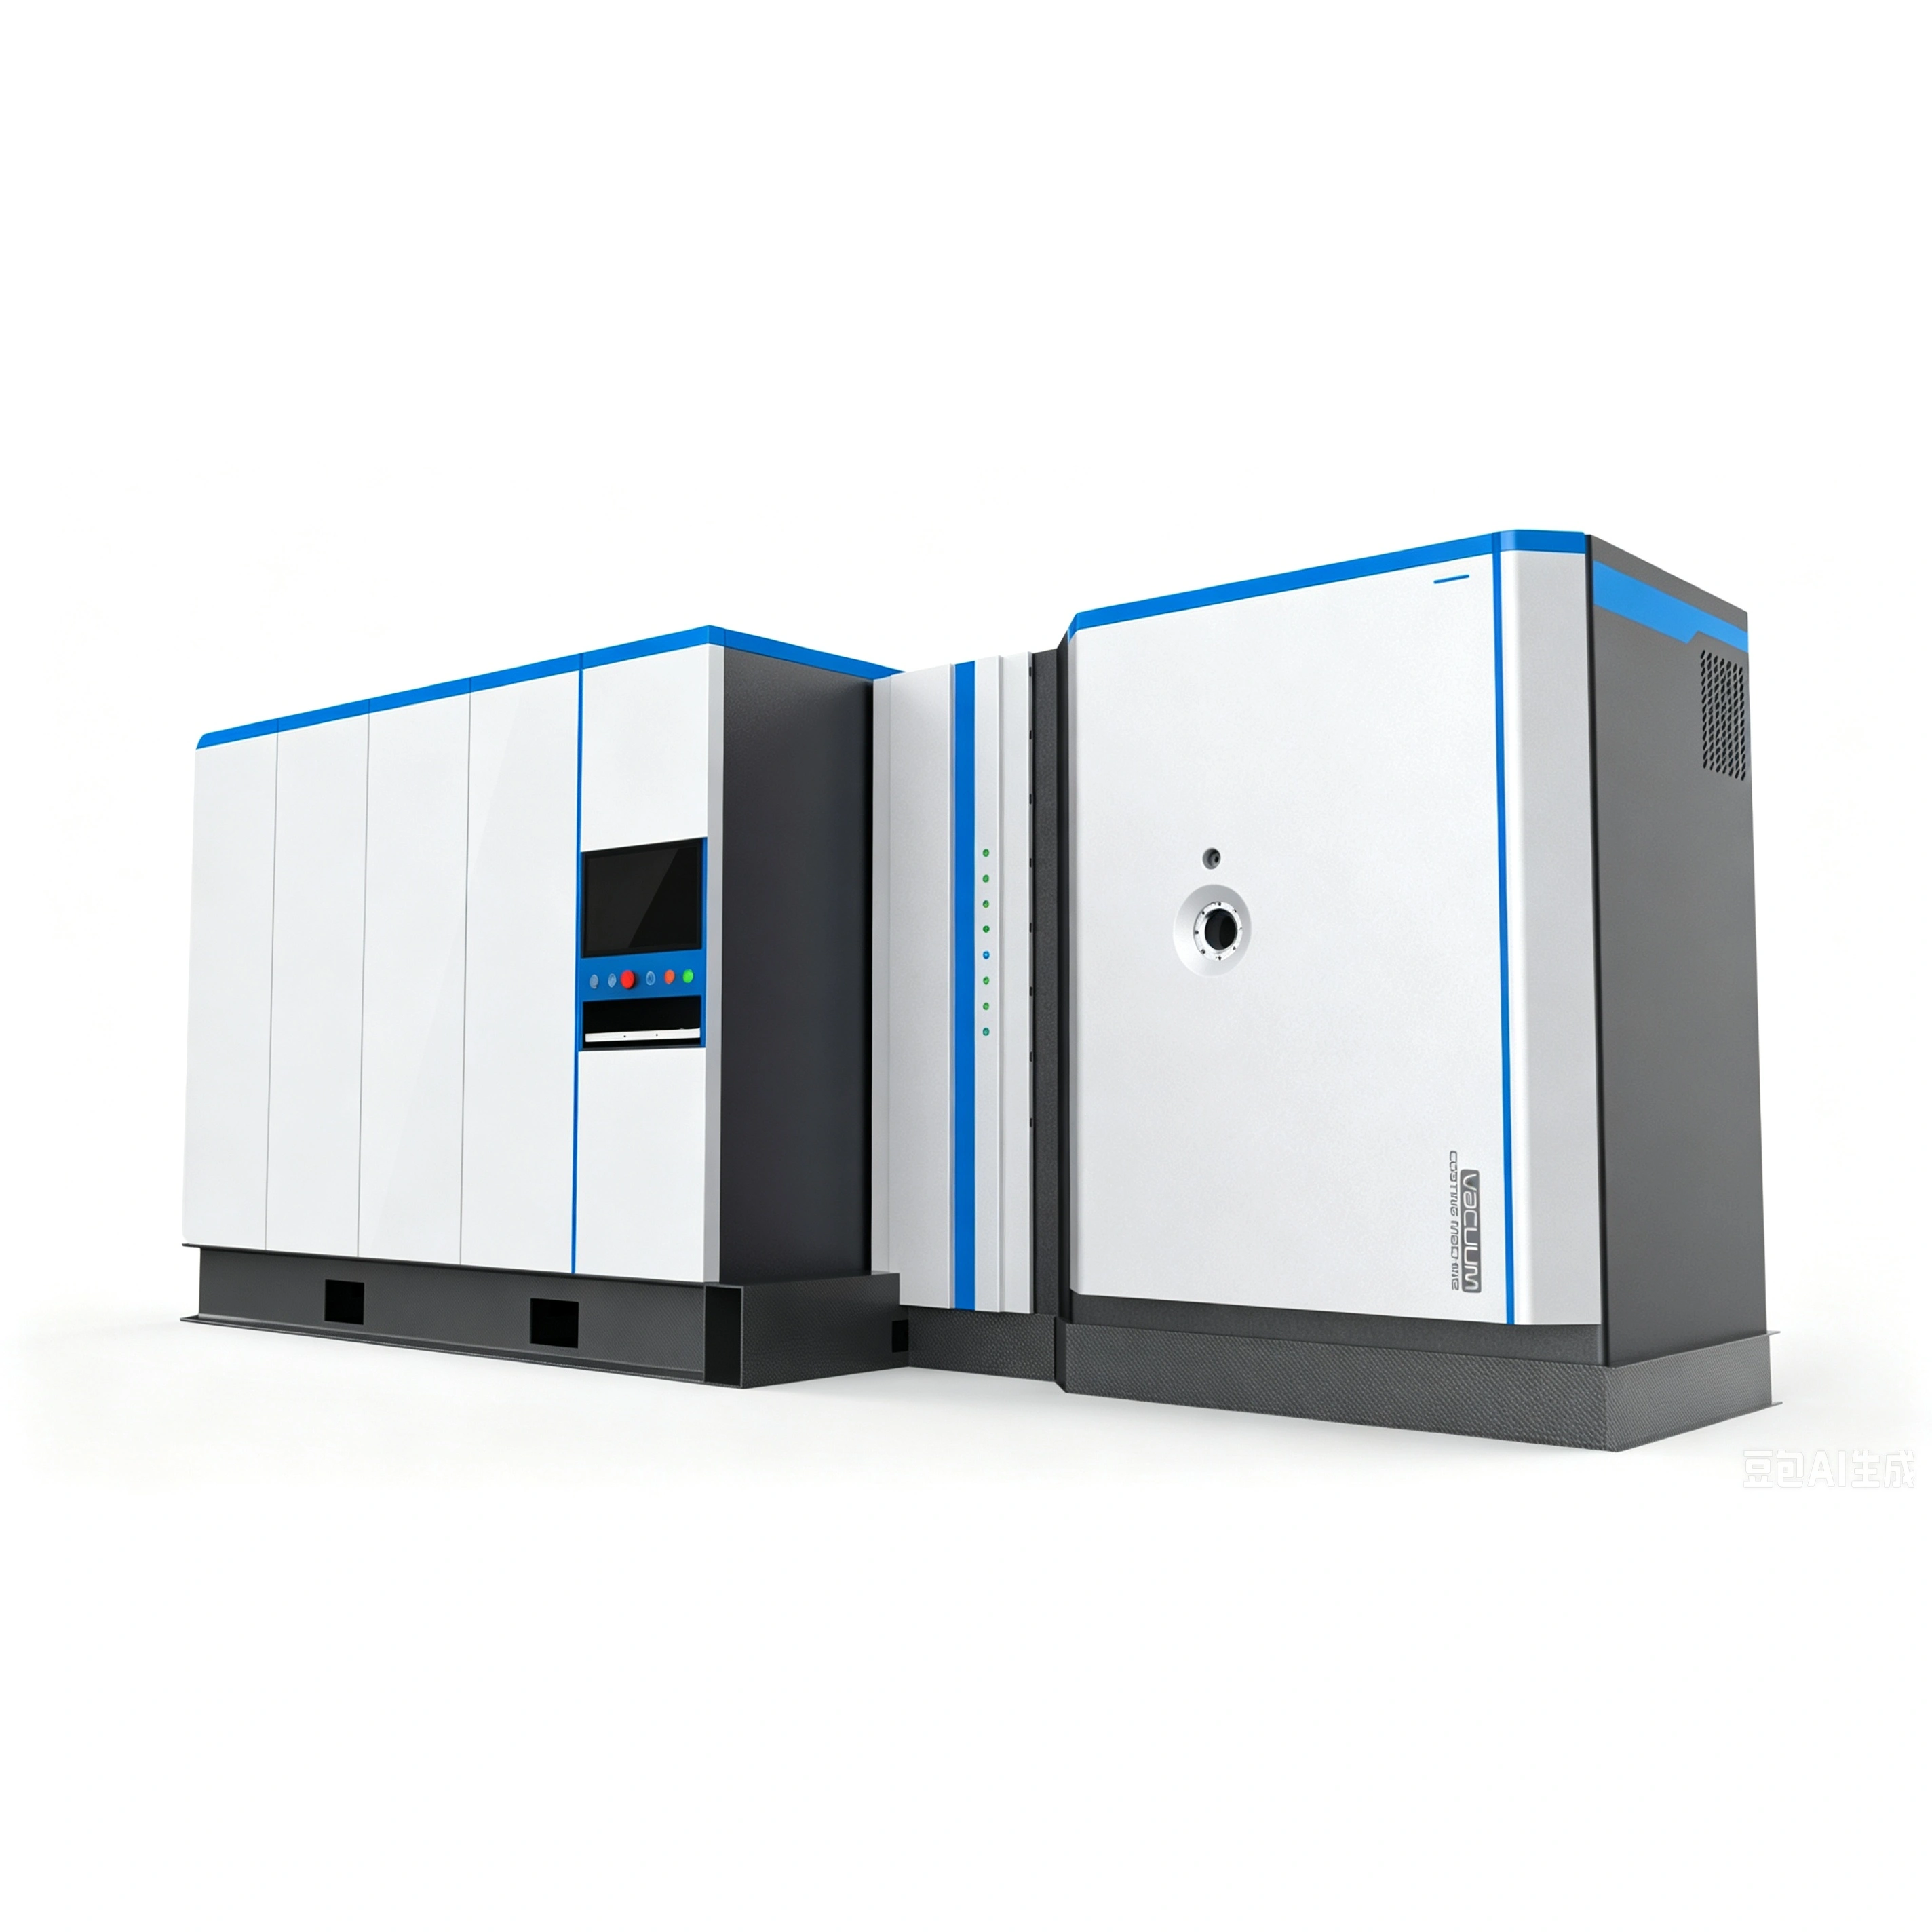
Мы предлагаем оборудование E-PAC для ПВД с высокочастотным импульсным постоянным током. Как наш главный платформенный комплекс для физического напыления, серия E-PAC сочетает продвинутую технологию катодного дугового напыления с высокочастотным импульсным управлением мощностью. Эта система наносит сверхтвердые, высокоплотные и идеально однородные тонкослойные покрытия, увеличивающие срок службы инструментов и форм в несколько раз.
1. Физический принцип покрытий ПВД
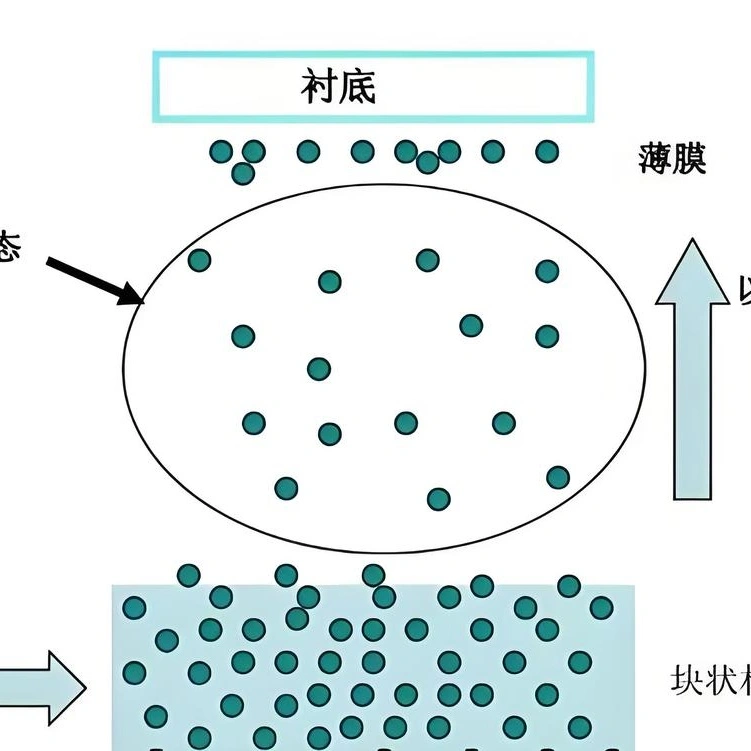
Физическое напыление (ПВД) — это экологически чистая вакуумная технология покрытия, которая модифицирует металлические поверхности на атомном уровне. Процесс протекает в вакуумной среде в три строго контролируемых этапа:
-
Вапоризация (01. Газефикация): Высокоэнергетические электрические или тепловые источники испаряют твердый целевой блок (например, титан или хром), превращая твердый материал в высокоактивные газообразные атомы и ионы.
-
Транспорт (02. Передача): Эти испаренные металлические ионы и атомы быстро движутся по вакуумной камере от источника к обрабатываемым компонентам.
-
Нанесение (03. Конденсация): После достижения поверхности детали ионы подвергаются поглощению, конденсации и зарождению. Атомы закрепляются на базовом металле, формируя плотный, однородный и высокоорганизованный функциональный тонкий слой.
2. Выбор правильной методики ПВД
Разные производственные цели требуют разных вакуумных технологий покрытия.
-
Вакуумное испарение: Растапливает целевые материалы с помощью тепла. Хотя оно обеспечивает высокую скорость напыления и простоту оборудования, адгезия относительно слабая, что делает его не подходящим для тяжелых промышленных инструментов.
-
Вакуумное распыление: Отбивает атомы от цели с помощью бомбардировки газовыми ионами. Формирует высокооднородные пленки, но скорость напыления обычно ниже.
-
Катодное дуговое ионное напыление (стандарт E-PAC): Использует высокоососредоточенные электрические дуги для испарения и ионизации целевых материалов. Благодаря исключительно высокой степени ионизации, испаренные частицы обладают высокой энергией, что обеспечивает превосходную плотность покрытия и не сравнимую прочность адгезии. Это делает его лучшим выбором для износостойких покрытий инструментов.
-
Магнетронное распыление и высокомощное импульсное магнетронное распыление (HiPIMS): Использует магнитные поля или высокомощные импульсы для направления траектории электронов, создавая нанометровые бездефектные покрытия для высокотехнологичной электроники и оптики.
3. Основные технические преимущества серии E-PAC
Сочетая высокочастотный импульсный постоянный ток с авторскими конструкциями катодных дуговых источников, система E-PAC преодолевает исторические ограничения традиционного дугового напыления. Система обеспечивает четыре основных эксплуатационных преимущества:
Экстремальные характеристики пленки
Система E-PAC наносит покрытия с поверхностной твердостью, легко превышающей 2000 HV (и до 3300 HV в зависимости от рецепта целевого материала). Эти пленки сохраняют очень низкий коэффициент трения и превосходную химическую стабильность, значительно снижая поверхностный износ при тяжелых механических нагрузках.
Проведение отрасли по адгезии
Используя высокоэнергетическую бомбардировку ионами на начальном этапе очистки, система удаляет микроскопические оксиды для обеспечения идеального атомного закрепления между покрытием и базовым металлом. Это предотвращает отслоение, образование царапин и разделение слоев при высокоскоростной резке или высоконагруженной штамповке.
Экологически чистое производство
Весь цикл ПВД протекает в полностью закрытой чистой вакуумной камере. Процесс не требует токсичных химических ванн, тяжелых металлов или опасных жидких агентов, не производит сточных вод и вредных газовых выбросов. Он полностью соответствует международным экологическим и безопасностным стандартам.
Широкая совместимость материалов
Наши рецепты низкотемпературного напыления защищают широкий спектр субстратных материалов. Система может безопасно покрывать сплавные стали, карбиды, керамику, промышленное стекло и даже специализированные высокотемпературные пластики без тепловой деформации или структурного повреждения.
4. Интеграция оборудования и спецификации
Физическая компоновка шкафа E-PAC разработана для максимальной эффективности использования пространства и надежной ежедневной эксплуатации. Система интегрирует несколько продвинутых аппаратных модулей:
-
Эффективная ионно-источниковая травление: Использует продвинутый ионный источник для максимальной очистки и активации поверхности. Этот этап создает однородную микроскопическую шероховатость, заложая идеальную основу для последующих слоев покрытия.
-
Технология снижения макрочастиц: Исторически катодные дуговые системы страдали от дефектов "капель" или "макрочастиц", которые создавали грубую поверхность. Система E-PAC использует авторское высокочастотное импульсное питание для мгновенного подавления дугового разряда, снижая количество капель до 80% для получения невероятно гладкого зеркального покрытия.
-
Композитное питание импульсного постоянного тока/дуги: Авторский высокочастотный генератор, который позволяет точное управление энергией напыления, улучшая утилизацию целевого материала и плотность покрытия.
Основные параметры оборудования
-
Эффективное рабочее пространство: Диаметр 750 мм и высота 600 мм (разработано для размещения крупных партий фрез, шлицевальных фрезов и штамповочных матриц за один цикл).
-
Максимальная грузоподъемность: 1 метрическая тонна (1000 кг), поддерживаемая прочным тяжелым поворотным столиком.
-
Система управления мощностью: Полностью интегрированная шкафная конструкция с использованием авторского программного обеспечения DLV-Control для автоматического выполнения процессов и логирования параметров.
5. Промышленные приложения
Система катодного дугового напыления E-PAC — идеальная производственная машина для высокопродуктивных мастерских и производственных предприятий:
-
Точные штамповочные и гибочные матрицы: Предотвращает прилипание металла к металлу и скользящий износ на формовочных матрицах панелей кузова автомобилей.
-
Высокопроизводительные режущие инструменты: Защищает фрезы ЧПУ, сверла, резьбовые ножи и шлицевальные фрезы от нагрева и облома режущей кромки.
-
Литьевые формы: Защищает литьевые формы из алюминия и цинка от эрозии расплавленного металла и термических трещин.
-
Точные скользящие компоненты: Минимизирует трение и износ на тяжелых поршневых штоках, гидравлических клапанах и промышленных шестеренных валах.