Плазменное против газового азотирования: деформация и глубина слоя
News Details
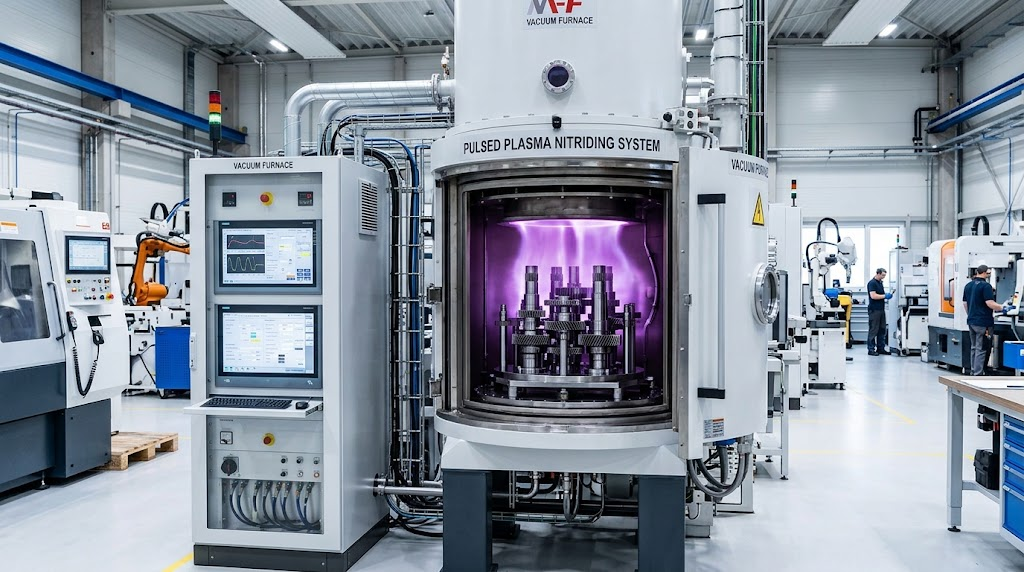
Когда вы проектируете и производите детали, работающие в условиях интенсивного износа, правильный выбор метода поверхностной обработки является критически важным шагом. Вам требуется твердый поверхностный слой, который будет устойчив к сильному трению, высоким нагрузкам и механическому износу с течением времени. Однако вам также необходимо сохранить точные размеры и форму ваших металлических компонентов. Если готовая деталь искривляется, коробится или расширяется в процессе термообработки, она не сможет правильно установиться в итоговой сборке.
Инженеры часто сравниваютплазменное азотирование и газовое азотирование, чтобы найти наиболее эффективный и надежный метод поверхностного упрочнения для своих производственных проектов. Оба этих проверенных процесса вводят азот в поверхностный слой стали для создания твердого, износостойкого compound-слоя. Тем не менее, они основаны на совершенно разных физических механизмах. Эти ключевые различия напрямую влияют на то, как реагирует металл, насколько деталь изгибается под высоким тепловым напряжением и насколько глубоко диффундирует защитный азот.
Как работают оба метода азотирования
Прежде чем выбирать метод поверхностной обработки, полезно внимательно рассмотреть, как работает каждая система внутри камеры обработки.
Газовое азотирование — это традиционный, проверенный временем метод. Техники помещают очищенные металлические детали в герметичную камеру печи, наполненную газообразным аммиаком. По мере нагрева печи высокая температура вызывает распад молекул аммиака на азот и водород. Свободные атомы азота затем медленно поглощаются горячей поверхностью стали, создавая упрочненный слой в течение нескольких часов.
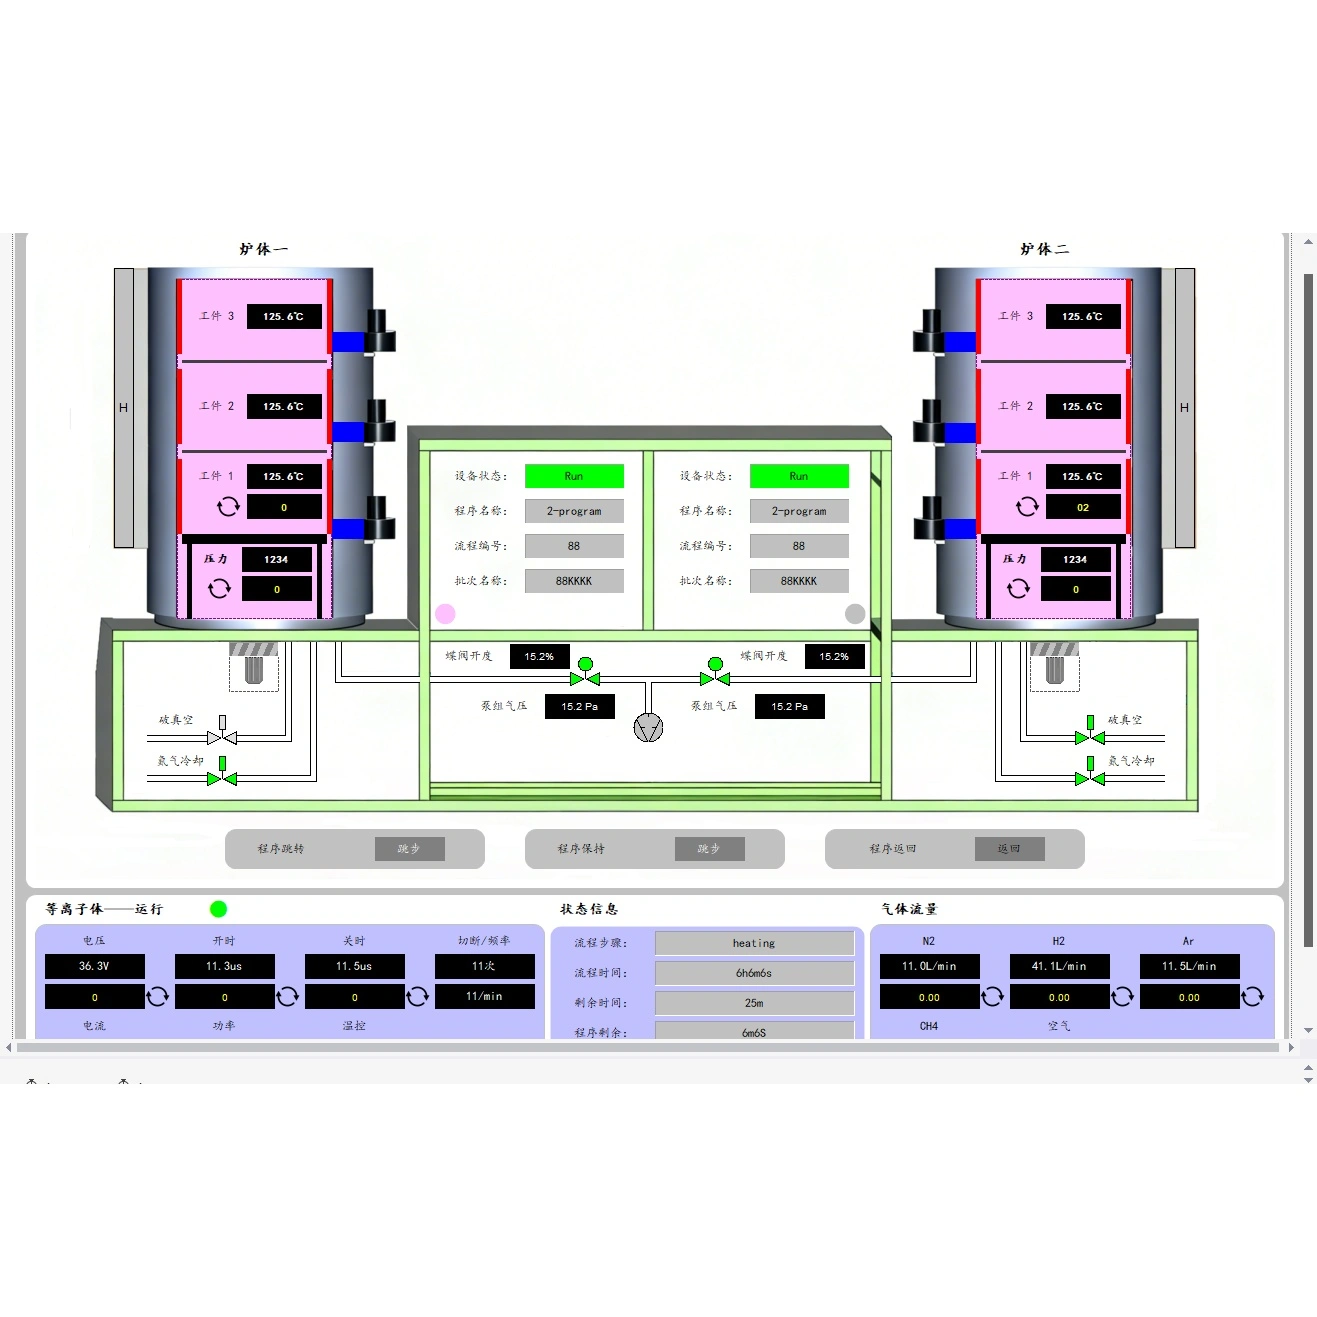
С другой стороны, современные промышленные предприятия часто выбирают импульсное плазменное азотирование. Этот процесс происходит внутри специализированной вакуумной камеры. Вместо того чтобы использовать только тепло и давление газа, он использует сильную электрическую энергию и прямую ионную бомбардировку. Интенсивное электрическое напряжение создает светящееся, высокоэнергетическое плазменное поле вокруг деталей. Реактивные ионы азота бомбардируют поверхность металла, очищают поверхностные оксиды и глубоко диффундируют в структуру стали. Эта передовая технология дает операторам точный контроль над каждой стадией процесса термообработки.
Сравнение деформации и размерной стабильности
Одним из самых больших препятствий в современном точном производстве является деформация компонентов. Когда металлические детали подвергаются высокому нагреву и медленному охлаждению, внутреннее структурное напряжение часто вызывает их искривление, изгиб или расширение.
Традиционное газовое азотирование требует высоких температур в печи в течение длительного времени. Поскольку вся камера обработки остается при повышенной температуре, тонкие или сложные детали могут значительно деформироваться. Как прямое следствие, производители должны выполнять дополнительную шлифовку, хонингование или вторичную механическую обработку после обработки для восстановления исходных допусков. Эта дополнительная работа увеличивает общие производственные затраты и замедляет графики поставок.
В резком контрасте импульсное плазменное азотирование позволяет использовать значительно более низкие температуры обработки. Поскольку ионная бомбардировка вводит азот в металл с использованием кинетической энергии, тело детали поглощает гораздо меньше общего теплового напряжения. Следовательно, вы достигаете превосходной размерной стабильности практически без измеримой тепловой деформации. Когда ваши компоненты сохраняют свои исходные контуры, ваша сборочная бригада может немедленно использовать их в работе без дополнительных этапов последующей обработки.
Управление глубиной азотированного слоя и его структурой
Достижение однородного слоя твердости необходимо для продления срока службы тяжелонагруженных компонентов. Глубина азотированного слоя определяет, насколько хорошо шестерня, вал или форма выдерживают постоянное давление и контакт поверхности в повседневной эксплуатации.
При газовом азотировании управление точной глубиной упрочненного слоя на сложных формах может быть затруднено. Химическая реакция сильно зависит от равномерного потока газа внутри печи. Если циркуляция газа неравномерна или детали плотно сложены вместе, некоторые области могут получить более тонкий азотированный слой, чем другие. Кроме того, газовое азотирование имеет тенденцию создавать толстый, хрупкий внешний слой, известный как белый слой. Этот хрупкий слой может трескаться, крошиться или отслаиваться под высоким давлением.
И наоборот, плазменные системы позволяют операторам точно настраивать газовые смеси и параметры импульсов с предельной точностью. Этот утонченный контроль позволяет вам устанавливать точную глубину азотированного слоя, необходимую для вашего конкретного применения. Кроме того, вы можете подавить или полностью устранить хрупкий белый слой. В результате вы создаете однородную, прочную зону диффузии на сложных геометриях, глубоких глухих отверстиях и острых кромках.
Влияние на посадку деталей и эффективность сборки
Когда ваши детали сохраняют свою предполагаемую форму, они плавно устанавливаются в оборудование без усилий или модификаций. Высокая размерная точность напрямую приводит к лучшей посадке деталей и снижению общих затрат на сборку. Если вы полагаетесь на традиционное газовое азотирование и ваши точные шестерни или гидравлические клапаны деформируются, вы потратите ценные рабочие часы на их переработку.
В отличие от этого, компоненты, обработанные передовыми плазменными системами, сохраняют свои жесткие допуски и четкую детализацию поверхности. Кроме того, плазменная обработка дает remarkably чистую, гладкую отделку, которая не требует химической очистки или интенсивной полировки. Выбирая метод поверхностной обработки с низким уровнем напряжения, ваши металлические детали обеспечат более длительный срок службы, превосходную несущую способность и идеальную посадку прямо из вакуумной камеры.
Резюме
Выбор между этими двумя популярными методами упрочнения сводится к вашим требованиям к допускам и сложности детали. Хотя газовое азотирование остается жизнеспособным выбором для базовых форм и компонентов с низкими допусками, импульсное плазменное азотирование является превосходным решением, когда вам нужен строгий контроль над глубиной азотированного слоя и минимальное изменение размеров. Поддерживая детали в более холодном состоянии и структурно стабильными, плазменная технология гарантирует, что ваши критически важные промышленные компоненты каждый раз идеально подходят друг к другу.


