Технология зеркального нитрирования


В высокотехнологичном производстве физический дизайн вакуумной печи составляет лишь половину успеха. Истинное различие заключается в программном обеспечении, рецептурах и специализированных технологиях процесса, которые работают внутри камеры. Продвинутые оптические формы, текстурные автомобильные панели и точные электронные формы не могут переносить традиционные агрессивные поверхностные обработки, вызывающие микрошероховатость или размерное искажение.
Jiangsu 聚创 Automation Technology Co., Ltd. предлагает портфель собственных рецептурных Специализированных плазменно-усиленных технологий процесса. Основанные на более чем десяти годах исследований и разработок в области плазменной физики, эти специализированные процессы позволяют заводам достичь экстремальной износостойкости при сохранении зеркального качества поверхности и сложных микро-текстур.
1. Технология зеркального нитрирования (процесс активного экрана)
Традиционное ионное нитрирование размещает деталь непосредственно на катоде. Хотя это эффективно для объемных компонентов, этот прямой барьерный разряд бомбардирует металлическую поверхность высокоэнергетическими ионами, вызывая микроскопическое распыление. Этот процесс по своей природе разрушает зеркальные покрытия, оставляя матовую, обледеневшую поверхность, которая требует медленной и дорогой послеобработки полировкой.
Наша фирменная Технология зеркального нитрирования полностью обходит это ограничение. Процесс представляет собой идеальное слияние плазменного нитрирования с активным экраном (ASPN) и высокочастотного импульсного управления питанием Juchuang.
Технический принцип нитрирования с активным экраном:
Вместо того чтобы рассматривать деталь как катод, вокруг загрузки размещается вспомогательный металлический экран (активный экран), подключенный к отрицательному потенциалу. Фактические компоненты размещаются в плавающем или слабо катодном состоянии.
При включении питания барьерный разряд образуется исключительно на экране, создавая активные ионы азота и нейтральные радикалы. Эти активные частицы затем мягко переносятся на поверхность детали посредством вакуумной циркуляции газа.
Основные преимущества процесса:
-
Сохранение исходного покрытия: Поскольку на деталь не действует прямое катодное распыление или ионная бомбардировка, исходный высокоблестящий блеск или сложные кожаные текстуры формы сохраняются на 100%. Не требуется ручная полировка послеобработки или корректировка размеров.
-
Нулевой риск дуговых разрядов: Высокочастотный импульсный источник питания контролирует камеру с частотой дискретизации 100 МГц. Сохраняя активный барьерный разряд на экране, он полностью исключает риск локальных дуговых разрядов, поражающих и язвящих тонкие края форм, защищая высокоценные компоненты.
-
Экстремальная твердость поверхности: Диффузионный азотный слой достигает твердости поверхности до HV 900 (HRC 67). Это создает высокоизносостойную, высокоустойчивую к усталости основу глубоко под поверхностью стали.
Основные области применения:
-
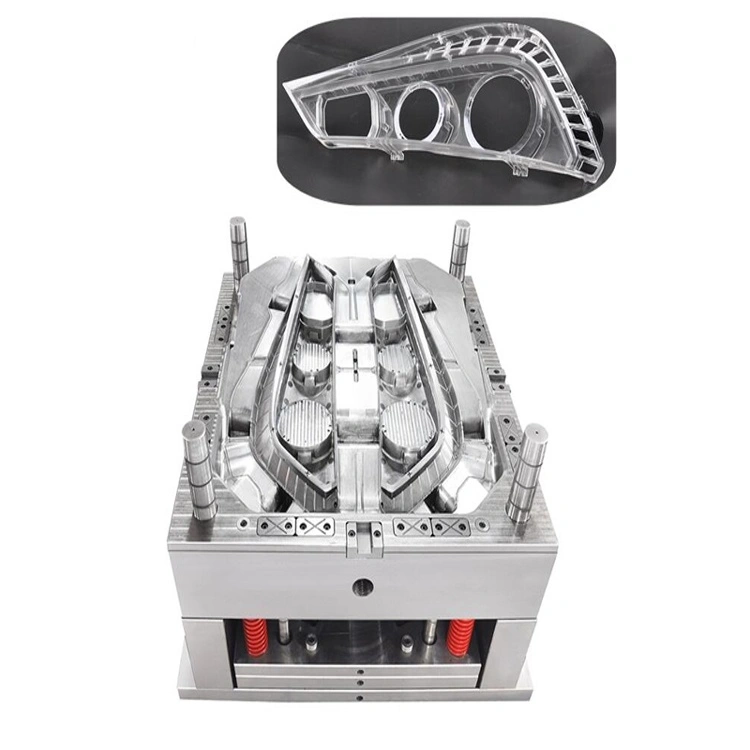
Формы для автомобильных фары: Безопасное упрочнение сложных многокавильных форм отражателей фар при сохранении безупречного зеркального оптического поверхностного покрытия.
-
Формы для внешних корпусов бытовой техники: Сохранение высокополированных поверхностей на больших пластиковых инжекционных формах для бытовых приборов.
-
Формы для корпусов премиальных продуктов 3C: Упрочнение высокоточных форм для корпусов смартфонов, ноутбуков и планшетов.
-
Формы для косметической упаковки: Обеспечение быстрого отделения и чистого высокоблестящего покрытия на инструментах для формовки косметических контейнеров.
2. Продвинутые рецептуры композитных покрытий с многопроцессным составом
Помимо нитрирования, Juchuang разработала библиотеку из семи специализированных высокопроизводительных рецептур композитных покрытий PVD и PACVD. Эти формулы позволяют производителям адаптировать свойства поверхности под конкретные тепловые и механические напряжения:
Рецептуры композитных покрытий 聚创:
-
E-CRN (Хромнитрид)
-
Состав: CrN
-
Твердость поверхности: 2200 HV
-
Температура процесса: < 500°C
-
Лучшие применения: Формы для штамповки, вырубки и точной вырубки; формы для литья алюминия, требующие исключительной защиты от ударов и коррозии.
-
-
E-TIC (Титанкарбид)
-
Состав: TiC
-
Твердость поверхности: 3300 HV
-
Температура процесса: < 500°C
-
Лучшие применения: Формы для тяжелой вытяжки листового металла, гибки и обгиба, обрабатывающие углеродистые стали.
-
-
E-CRCN (Хромкарбонитрид)
-
Состав: CrCN
-
Твердость поверхности: 2800 HV
-
Температура процесса: < 500°C
-
Лучшие применения: Массовые операции глубокой вытяжки, где плавный, неограниченный поток листового металла критически важен для предотвращения разрыва.
-
-
E-ALCRN (Алюминихромнитрид)
-
Состав: AlCrN
-
Твердость поверхности: 3300 HV
-
Температура процесса: < 500°C
-
Лучшие применения: Высокопроизводительная вытяжка и формовка продвинутых высокопрочных сталей (AHSS), обеспечивая отличную устойчивость к окислению при высоких температурах.
-
-
E-TICN (Титанкарбонитрид)
-
Состав: TiCN
-
Твердость поверхности: 3000 HV
-
Температура процесса: < 500°C
-
Лучшие применения: Формовка и вытяжка нержавеющей стали и высокопрочных сталей, предотвращая экстремальный адгезионный износ и холодное сварение материала.
-
-
E-DLC (Углерод похожий на алмаз)
-
Состав: a-C:H
-
Твердость поверхности: 1500 HV
-
Температура процесса: 250°C
-
Лучшие применения: Формы для штамповки алюминия и цветных сплавов; скользящие сердечники, выталкиватели и штифты в пластиковых или резиновых формах, требующие сухой смазки без жидкостей.
-
-
E-CRN(DLC) (Дуплексное хромо-DLC)
-
Состав: Слой CrN + DLC
-
Твердость поверхности: 2300 HV
-
Температура процесса: 170°C до 400°C
-
Лучшие применения: Резцовые инструменты для мягких, липких материалов (например, алюминиевых или медных сплавов) и точные механические соединения, требующие как высокой твердости, так и низкофрикционного скольжения.
-
Рекомендуемые товары
Рекомендовать продукт


