Технология и оборудование импульсного плазменного нитрирования


Техническое обзор импульсного плазменного нитрирования (ионное нитрирование)
В современном высокоточном производстве механические компоненты подвергаются интенсивному износу, высоким циклам усталости и коррозионным средам. Стандартные тепловые обработки часто не справляются, поскольку их высокие температуры эксплуатации деформируют точные детали.
Для преодоления этих проблем Jiangsu 聚创 Automation Technology Co., Ltd. предлагает современные технологии и оборудование для импульсного плазменного нитрирования (ионного нитрирования). Эта передовая вакуумная поверхностная обработка использует электрическую свечную разряд для прямого введения активных атомов азота в внешний слой металла. Она создает чрезвычайно твердую, износостойкую поверхность, сохраняя ядро детали прочным и гибким, обеспечивая неrivaled стабильность размеров.
Основные эксплуатационные преимущества
В отличие от традиционного газового нитрирования или высокотоксичных жидких солевых ванн, импульсные плазменные нитрирующие системы Juchuang предлагают очевидные технические и экономические преимущества:
-
Нулевая тепловая деформация: Работая при низких температурах от 300°C до 550°C, наш процесс предотвращает искривление, изгиб или изменение размеров точных механизированных деталей. Это полностью исключает необходимость дорогостоящей последующей механической обработки или шлифования.
-
Полностью контролируемая химия поверхностного слоя: Операторы могут точно контролировать рост зоны соединений (известной как "белый слой"). Эта гибкость предотвращает хрупкость поверхности и обеспечивает отличную износостойкость при сильных ударах.
-
Циклы быстрее на 30% до 60%: Высокоэнергетическое поле ионизированного газа ускоряет диффузию азота на атомном уровне. Это значительно сокращает время процесса, снижает энергопотребление и увеличивает дневной выход вашего цеха.
-
Экологически чистое и безопасное производство: Обработка проводится внутри полностью герметичной вакуумной камеры с использованием только безопасных газов азота (N₂) и водорода (H₂). Она не производит токсичных жидкостей, опасных отходов и обеспечивает безопасные условия работы.
Технические характеристики и параметры
Каждая система разработана с использованием высокоточных компонентов для гарантии одинаковых, повторяемых результатов для каждого производственного цикла. Ниже приведены технические характеристики нашей стандартного оборудования:
|
Технический показатель |
Характеристики и диапазон управления |
|---|---|
|
Диапазон рабочего вакуума |
10 Па до 1000 Па (обеспечивает высокоустойчивый плазменный свечу) |
|
Предельный базовый вакуум |
0,01 Па (1 x 10^-2 Па) (гарантирует зону без кислорода) |
|
Система питания |
Высокочастотный импульсный постоянный ток (PDC) |
|
Диапазон частоты импульсов |
1 кГц до 20 кГц |
|
Температура эксплуатации |
350°C до 580°C |
|
Равномерность температуры |
±5°C (сохраняется на всей зоне нагрева) |
|
Тип температурного сенсора |
Гибкие термопарные сенсоры для прямого измерения деталей |
|
Достижимая поверхностная твердость |
650 HV до 1200 HV (в зависимости от базового сплава) |
|
Глубина диффузии нитрирования |
5 μm до 1000 μm (полностью регулируемая через параметры ПЛК) |
|
Качество микроструктуры |
Экстремально плотный слой соединений без пористости или трещин |
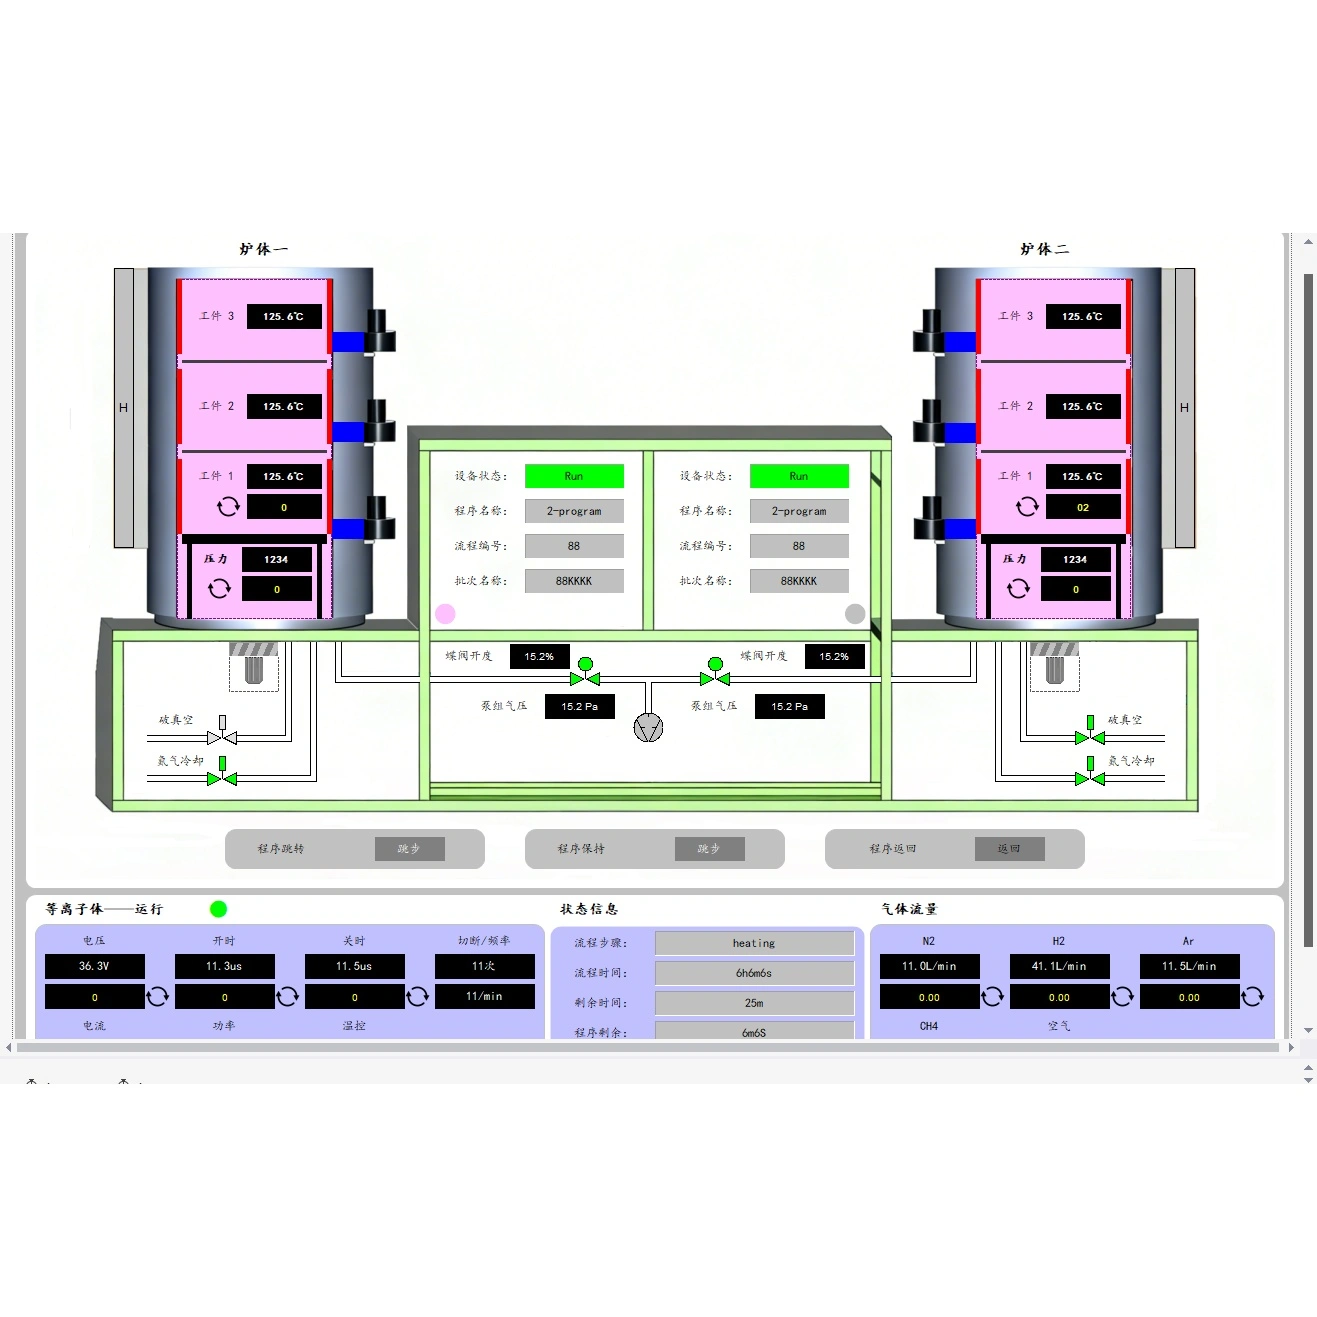
Весь процесс управляется интегрированной системой ПЛК и промышленного компьютера. Этот цифровой мозг отслеживает все физические кривые в реальном времени, обеспечивая полный замкнутый контроль над расходом газа, напряжением и нагревательными петлями для гарантии абсолютной консистентности между партиями.
Стандартизированный 5-этапный эксплуатационный процесс
Для достижения безупречного поверхностного покрытия требуется систематический, автоматизированный рабочий процесс. Наше оборудование выполняет каждый цикл через пять высокоуправляемых этапов:
-
Подготовка и загрузка: Компоненты тщательно очищаются и сушатся для удаления поверхностного жира, масел и оксидных пленок. Они размещаются на специально разработанных высокотемпературных приспособлениях для обеспечения равномерного распределения внутри печи.
-
Вакуумная очистка: Камера печи герметизируется. Мощный вакуумный пакет (с механическими и корневыми насосами) быстро снижает внутреннее давление до менее 10 Па для удаления всего воздуха и влаги.
-
Введение газа и инициализация свечения: Система подает точное соотношение газов азота (N₂) и водорода (H₂) в камеру. Применение высокого импульсного постоянного напряжения инициирует равномерное, глубокопурпурное ионизированное плазменное облако, которое полностью оборачивает каждую деталь, даже внутри узких каналов или слепых отверстий.
-
Нагрев и диффузия нитрирования: Высокоэнергетические ионы азота бомбардируют поверхность деталей, генерируя равномерный тепло и запуская химическую диффузию. Активные атомы азота проникают глубоко в стальную матрицу, формируя прочный, износостойкий слой соединений.
-
Охлаждение и выгрузка деталей: После завершения процесса питание отключается, и подача газа останавливается. Печь охлаждается с использованием активной циркуляции газа. После снижения температуры ниже безопасного порога 150°C оператор открывает печь для извлечения готовых деталей.
Архитектура системы высокой надежности
Наши импульсные плазменные нитрирующие системы состоят из шести высокоинтегрированных, промышленных функциональных модулей:
-
Вакуумная камера: Изготовлена с премиальной горячей стенкой, обеспечивающей высокую вакуумную герметичность, электромагнитную защиту и превосходную тепловую изоляцию.
-
Система вакуумного получения: Состоит из высокопроизводительных механических и корневых насосов для быстрого создания чистых условий обработки.
-
Система управления газом: Оснащена высокоточными контроллерами массового расхода (MFC) для управления соотношениями технологических газов с точностью расхода.
-
Импульсный источник постоянного напряжения: Проприетарный высокочастотный генератор импульсов, разработанный для подавления дуговых разрядов и предотвращения обгорания краев деталей.
-
Замкнутый тепловой контроль: Нагревательные элементы и обратные связи термопар работают вместе для управления температурой на всей горячей зоне.
-
Интеллектуальная система мониторинга ПЛК и HMI: Умный центр управления, который хранит рецепты пользователей, отображает параметры в реальном времени и автоматически регистрирует данные процесса.
Рекомендуемые товары
Рекомендовать продукт


