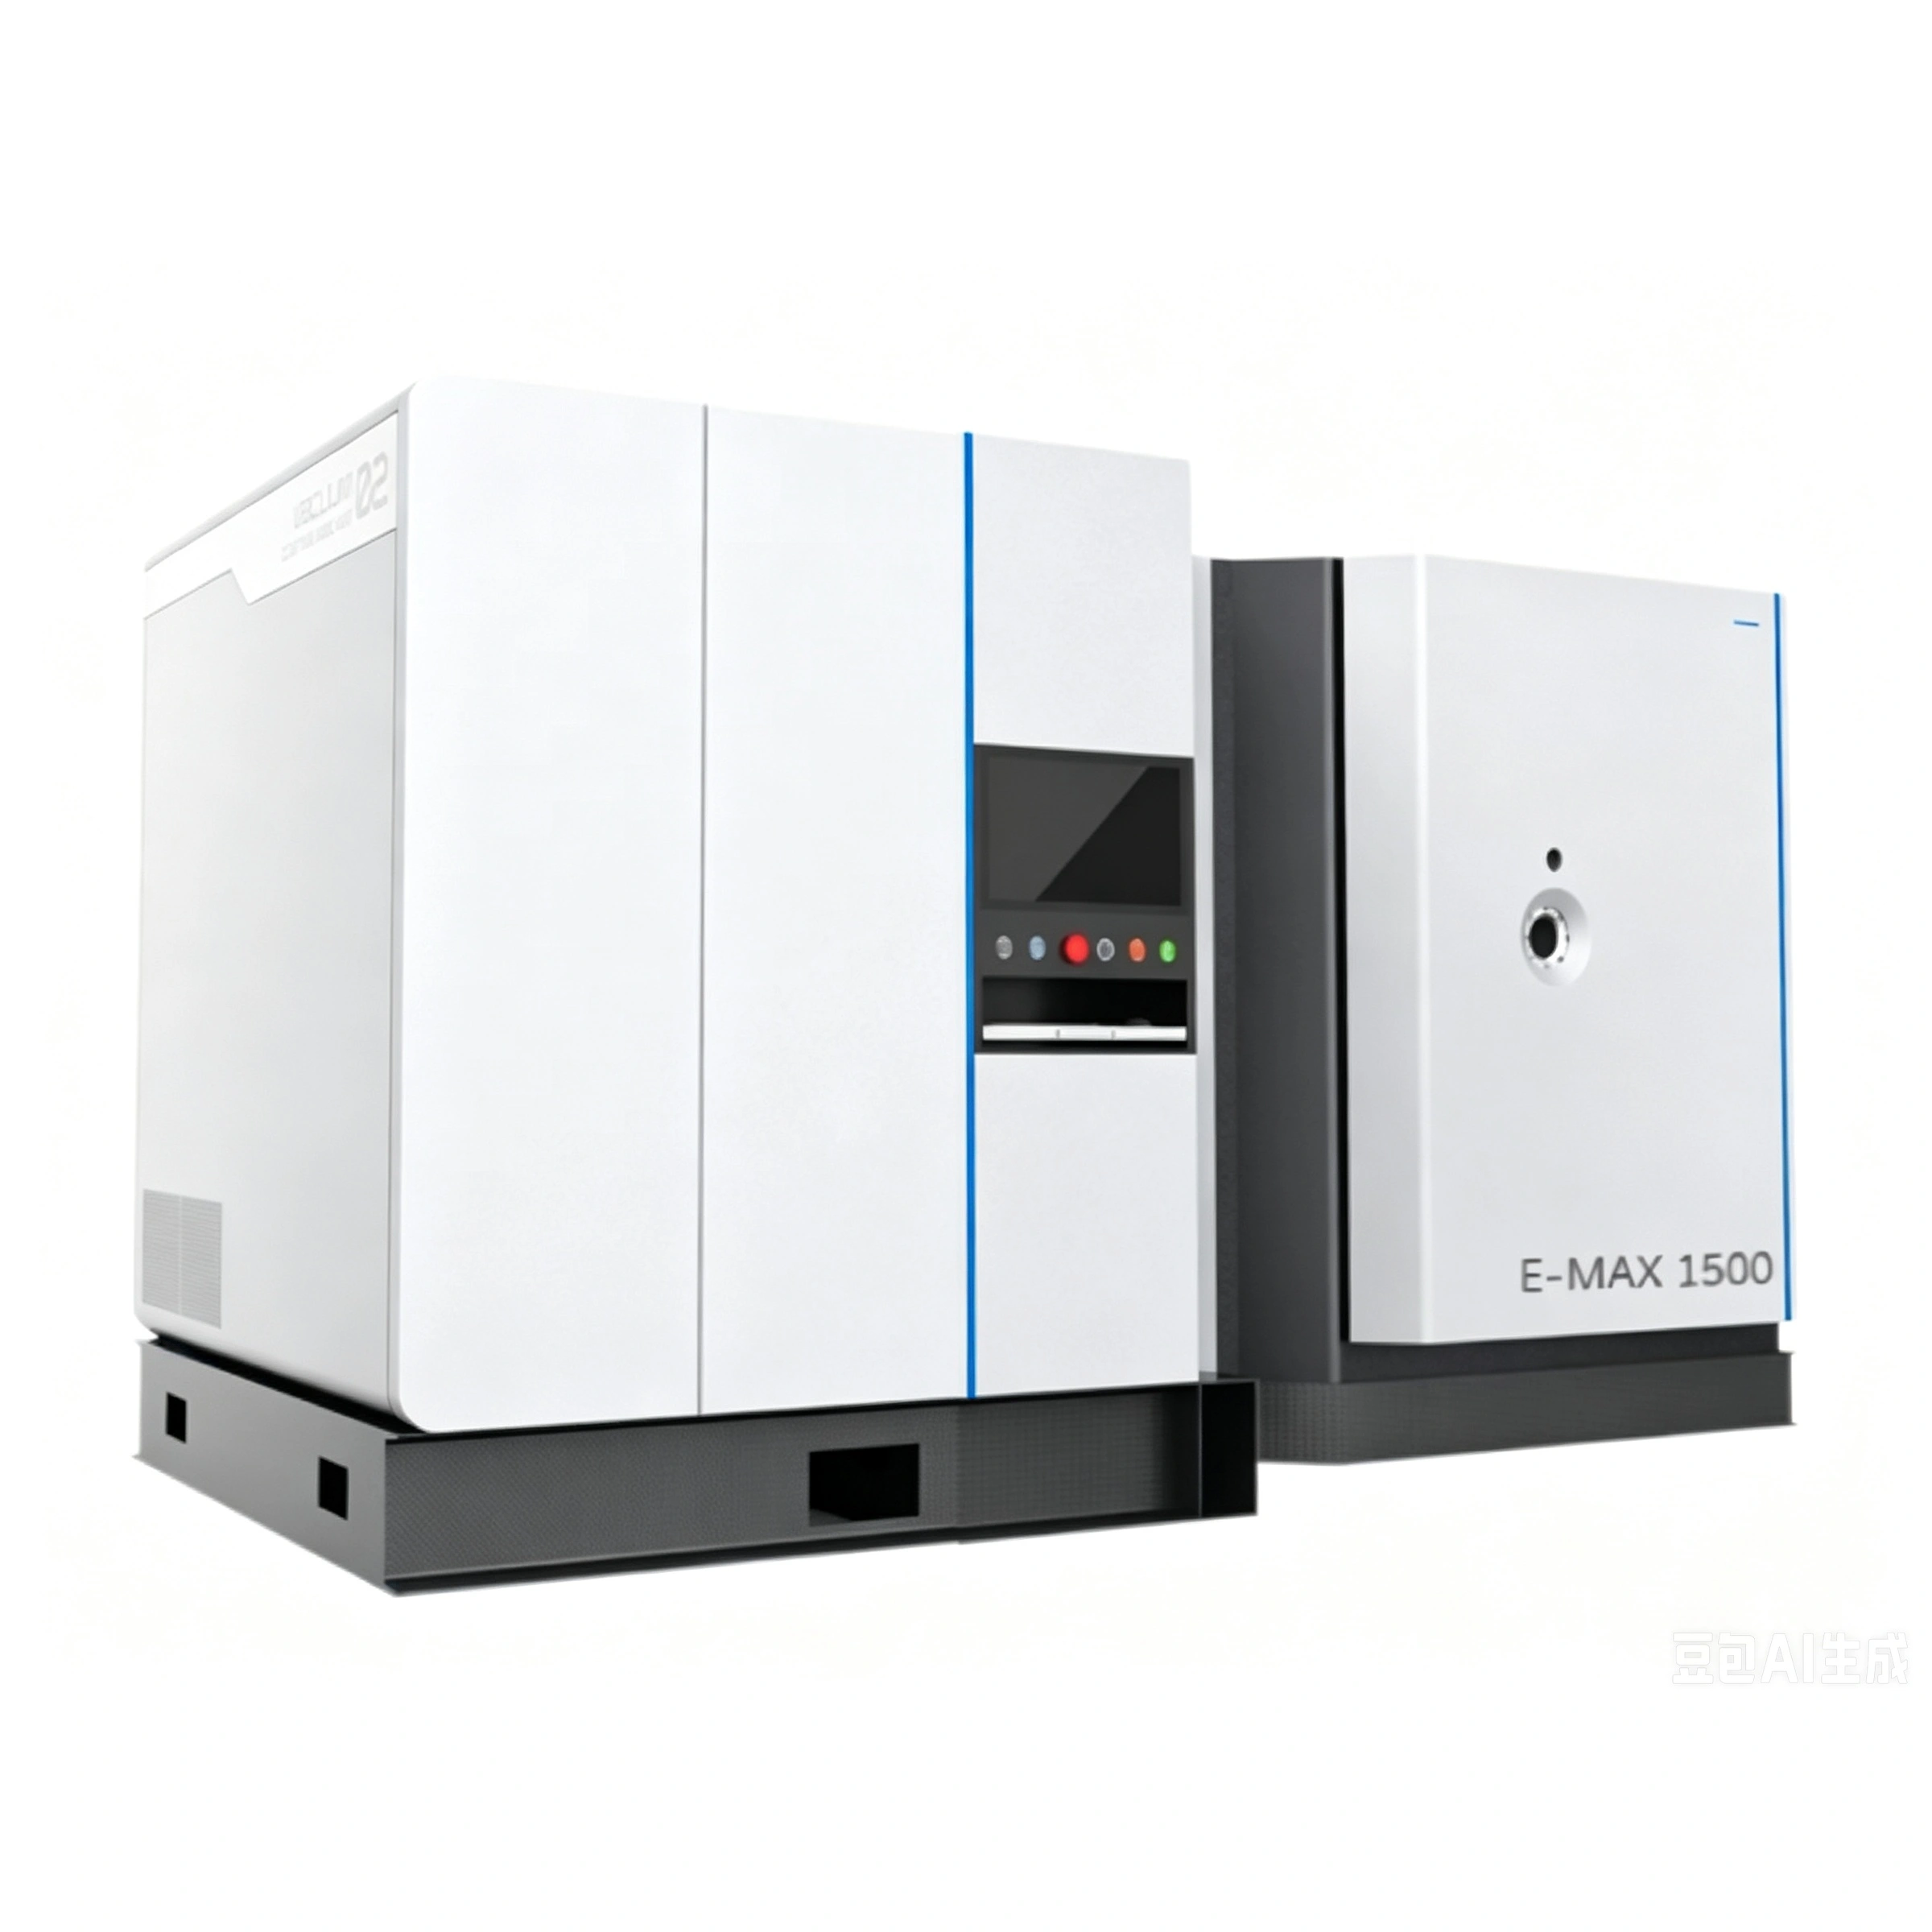
Оборудование для двойного покрытия E-MAX+


При высоконапряженной металлообработке, тяжелой штамповке и современной механической обработке обычные поверхностные покрытия часто не выдерживают экстремальных нагрузок. Хотя традиционные твердые пленки, полученные физическим осаждением из пара (PVD), обладают отличной поверхностной твердостью, они имеют критическую уязвимость, известную как "эффект скорлупы". Когда ультратвердая, но тонкая PVD-покрытие наносится напрямую на более мягкую стальную подложку, сильные локальные силы деформируют базовый металл под ней. Это приводит к растрескиванию, отслаиванию и обрыву верхнего покрытия, как тонкого льда на грязи, делая инструмент непригодным для использования.
Чтобы устранить эту основную точку отказа, Jiangsu 聚创 Automation Technology Co., Ltd. разработала оборудование для интегрированного дуплексного композитного покрытия E-MAX+. Эта флагманская система представляет собой большой шаг вперед в вакуумной поверхностной инженерии, интегрируя высокочастотное импульсное плазменное нитрирование и высокопроизводительное осаждение PVD/PACVD в единственный непрерывный ин-ситу процессный цикл.
1. Синергетическая стратегия: "Сначала нитрирование, затем покрытие"
Система E-MAX+ использует революционный дуплексный механизм "1 + 1 > 2", разработанный для разрешения концентраций напряжений на границе пленка-подложка. Система полностью избавляется от отказов обычных однослойных покрытий, создавая градиентную опорную структуру:
-
Фаза I: Модификация подложки (импульсное плазменное нитрирование): Сначала система обрабатывает стальную деталь с помощью высокочастотного импульсного плазменного нитрирования E-MAX. Этот процесс диффундирует активные атомы азота глубоко в стальную матрицу, создавая прочный градиентный переходный зон с поверхностной твердостью примерно 900 HV.
-
Фаза II: Ин-ситу осаждение (PVD/PACVD-покрытие): Сразу после нитрирования система наносит плотное ультратвердая PVD-покрытие (например, E-PAC или E-ACT) на модифицированную поверхность, достигая твердости 2000–3500 HV.
Создавая прочное грузоподъемное "основание" внутри стали перед построением ультратвердой "крепости" сверху, система E-MAX+ обеспечивает, чтобы базовый металл предоставлял жесткую поддержку и предотвращал растрескивание тонкой пленки под тяжелым промышленным воздействием.
2. Микроструктурный анализ сэндвич-слоя E-MAX+
Выдающаяся производительность композитного покрытия E-MAX+ обусловлена его плавно переходящей металлургической структурой. Результирующий защитный барьер разделен на три четко выделенных, высокоинтегрированных зоны:
-
Внешний поверхностный слой (ультратвердая PVD-пленка): Толщиной 2–10 микрометров (мкм) и поверхностной твердостью 2000–3500 HV. Эта невероятно плотная и гладкая пленка обеспечивает стеклообразный гладкий поверхностный финиш, экстремальную износостойкость и очень низкий коэффициент трения.
-
Средний переходный слой (диффузионный слой нитрирования): Глубиной 80–150 микрометров (мкм) в зависимости от сплава стали. Твердость этой зоны плавно переходит от 900 HV до исходной твердости базовой стали (обычно около 550 HV). Этот градиентный布局 устраняет внезапное граничное напряжение, которое обычно вызывает отслаивание пленки.
-
Базовый слой (оригинальная подложка детали): Сохраняет свою исходную высокую прочность на разрыв и общую механическую эластичность, выступая в роли структурной опоры для всей системы.
Основное преимущество этого многослойного layout — значительное повышение структурной грузоподъемности. Прочный нитрированный слой поглощает сильное сжатие, предотвращая вмятины на детали, а внешний PVD-слой останавливает микроизнос. Кроме того, сжатия, возникающие во время нитрирования, нейтрализуют циклические растяжения, значительно увеличивая усталостную прочность и предотвращая микрорастрескивание и прилипание материала.
3. Высокочастотное импульсное питание: почему E-MAX+ лидирует на рынке
Физическая инженерия системы E-MAX+ устанавливает новый стандарт для современной поверхностной обработки. Наша конфигурация высокочастотного импульсного питания превосходит традиционные методологии по всем показателям производительности:
-
E-MAX+ (интеграция импульсного дуплекса): И стадии нитрирования, и стадии PVD используют эксклюзивные высокочастотные импульсные генераторы питания. Этот высокоэнергетический источник питания обеспечивает исключительно высокие скорости ионизации газа, глубокое покрытие плазмой внутри сложных геометрий и превосходную очистку. Результатом является неоспоримая плотность пленки, равномерная толщина и зеркальный поверхностный финиш.
-
Традиционные дуплексные системы: Полагаются на стандартные низкоэффективные источники постоянного тока. Эти старые системы страдают от низких скоростей ионизации, длительных циклов обработки и очень подвержены дефектам дугового разряда (пожары электрической дуги) на тонких краях форм, что приводит к слабой адгезии покрытия.
-
TD-диффузионные обработки (термическая диффузия): Полностью зависят от высокотемпературных реакций в солевом бане. Процессы TD не экологичны, выделяют опасные отходы, разрушают поверхностную шероховатость и могут повторяться на детали только 2–3 раза, прежде чем базовая сталь получит структурный тепловой ущерб.
4. Ин-ситу композитная обработка: устранение воздушного загрязнения
Основное инженерное преимущество оборудования E-MAX+ — его способность к непрерывному выполнению в ин-ситу.
При традиционной дуплексной покраске детали должны быть нитрированы в печи, охлаждены, выгружены, промыты для удаления остатков, а затем загружены в отдельную машину PVD. Во время этого транспортировки свеженитрированная сталь подвергается воздействию атмосферного кислорода, влажности и микроскопической пыли, образуя тонкую пассивную оксидную пленку, которая сильно ослабляет адгезию последующего PVD-слоя.
Система E-MAX+ проводит как нитрирование, так и PVD-покрытие в единственном непрерывном вакуумном цикле внутри одной камеры. После того как вакуумные насосы эвакуируют камеру, детали не подвергаются атмосферному воздействию до завершения всего композитного процесса. Этот ин-ситу рабочий процесс обеспечивает, чтобы PVD-пленка связывалась с нижележащей нитрированной зоной на атомном уровне, обеспечивая самую сильную адгезионную связь, возможную в современной материаловедении.
5. Технические характеристики и матрица конфигурации оборудования
Физический размер машины E-MAX+, показанный в профиле системы на image_ffe59f.png, предназначен для тяжелого промышленного производства. Он интегрирует высокоточные масс-флоу-контроллеры, автоматизированные системы подъемников камер и продвинутное программное обеспечение DLV-Control от Juchuang:
|
Показатель производительности / параметр |
Технические характеристики и диапазон управления |
|---|---|
|
Эффективный размер вакуумной камеры |
Диаметр 1200 мм и высота 1500 мм (просторный вертикальный объем) |
|
Максимальная грузоподъемность |
До 3000 кг (поддерживается на тяжелом вращающемся каруселе) |
|
Выход мощности системы |
150 кВт (непрерывная высокоэффективная рабочая мощность) |
|
Диапазон частоты импульсов |
10 кГц (подавляет дуговые разряды и гарантирует стабильность плазмы) |
|
Рабочая температура |
350–580 градусов Цельсия (низкотемпературная обработка предотвращает искривление) |
|
Интерфейс системы управления |
Интеллектуальный ПЛК в сочетании с сенсорной панелью HMI, работающей на основе ИИ-управляемых кривых |
6. Основные области промышленного применения
Система композитного покрытия E-MAX+ — премиальный выбор для высокопроизводственных заводов и мастерских, обрабатывающих высокобалансовые металлические компоненты:
-
Высокопрочные штамповочные и гибочные матрицы: Предотвращает поверхностную деформацию и адгезионный износ на металлических штамповочных, вытяжных и формовочных матрицах, обрабатывающих высокопрочные низкоалLOYные (HSLA) стали.
-
Матрицы для литья алюминия и цинка под давлением: Защищает центральные штифты, затворы и полости от усталостных трещин от тепла (температурных трещин) и эрозии, вызванной потоком расплавленного металла.
-
Точные пластиковые и инжекционные матрицы: Сохраняет зеркально отполированные поверхности и текстурные детали на ядрах матриц, обеспечивая легкое отделение деталей без необходимости использования токсичных жидких антиадгезивных спреев.
-
Критические скользящие механизмы: Минимизирует трение, износ и контактные напряжения на тяжелых распределительных валах двигателей, гидравлических клапанах, поршнях насосов и точных передачных шестернях.
Рекомендуемые товары
Рекомендовать продукт


