Сравнение плазменной и TIG-сварки при изготовлении сосудов
News Details
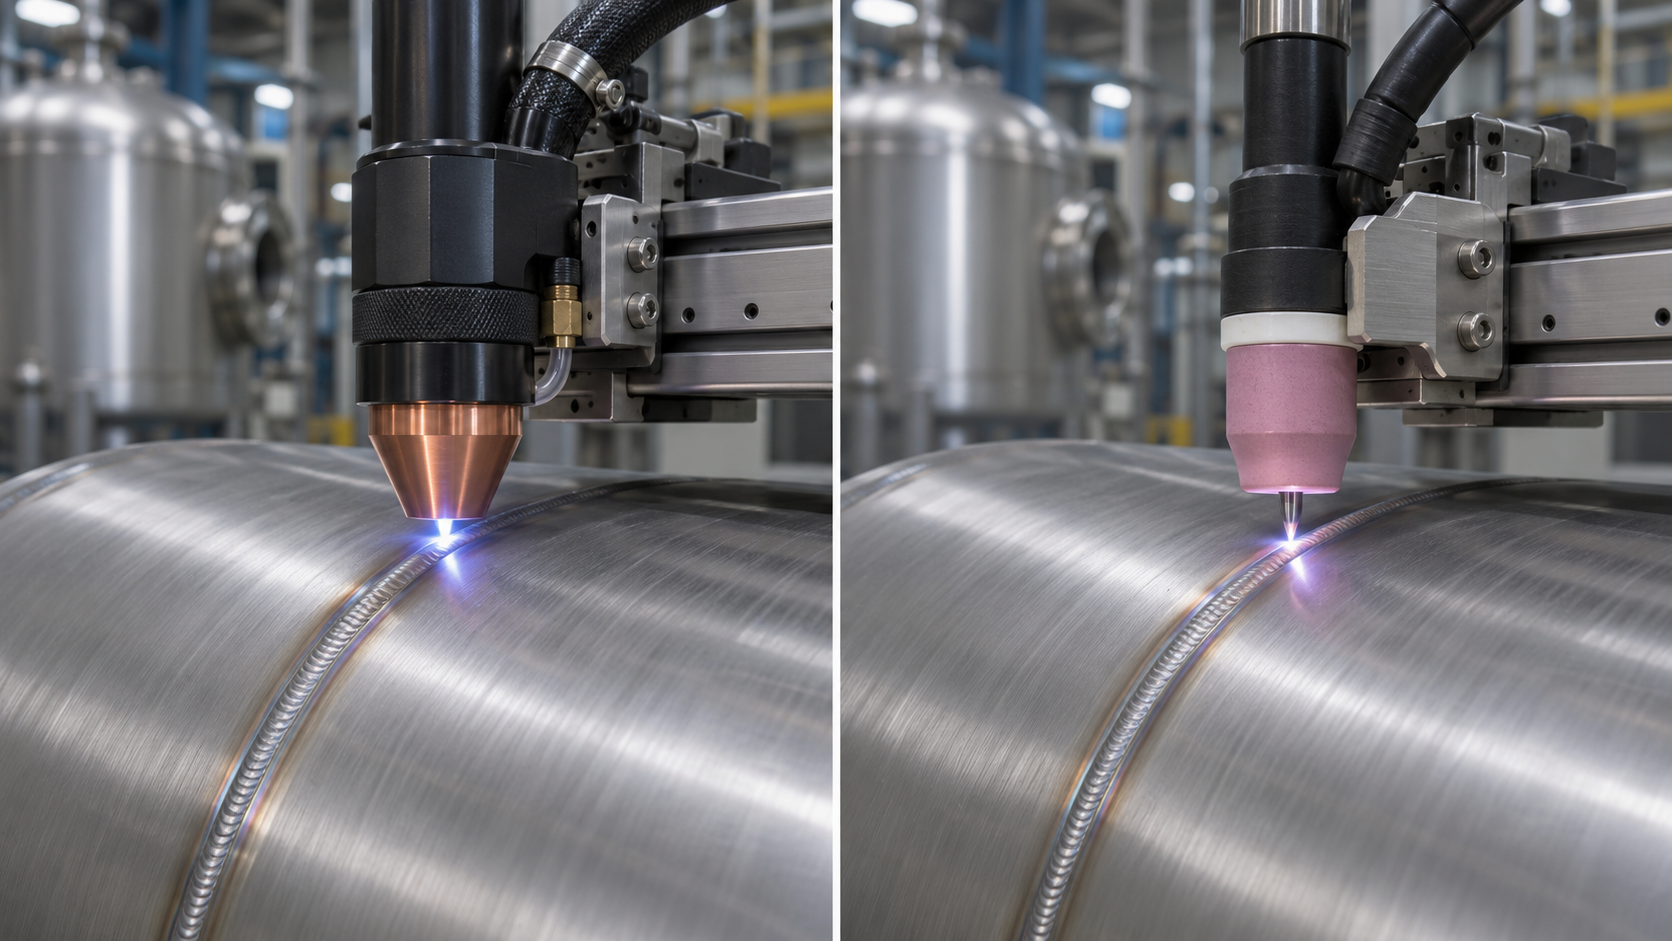
Прокатанный корпус сосуда имеет прямой шов, где соединяются две кромки листа. Изготовитель может сварить этот шов плазменной или аргоно-дуговой TIG-сваркой. Выбор зависит от того, что занимает время на производстве. Если повторяющийся шов требует нескольких проходов для достижения полного проплавления, стоит попробовать плазменную сварку в режиме замкнутого канала (keyhole). Если существующая технология TIG уже обеспечивает приемлемый шов за один проход, автоматизация перемещения горелки может дать больше преимуществ, чем смена процесса.
В чем разница между плазменной и TIG-сваркой?
При TIG-сварке (вольфрамовый электрод в среде инертного газа) используется дуга между вольфрамовым электродом и заготовкой. Дуга оплавляет кромки шва, а защитный газ защищает расплавленный металл. При необходимости процесс может использоваться присадочная проволока. При автоматической TIG-сварке машина ведет горелку вдоль шва или вращает сосуд под ней.
Плазменная дуговая сварка (PAW) также использует вольфрамовый электрод. Основное отличие — в горелке. Система плазменной сварки направляет газ через небольшое медное сопло, которое сужает дугу и концентрирует ее тепло. В режиме замкнутого канала (keyhole mode) дуга проделывает небольшое отверстие сквозь шов. По мере движения горелки вперед расплавленный металл стекает за отверстием и закрывает его. На подходящем шве это позволяет получить сварной шов с полным проплавлением за один проход.
Когда имеет смысл система плазменной дуговой сварки?
Представьте цех, который каждую неделю изготавливает один и тот же корпус из нержавеющей стали. Его технология TIG требует более одного прохода вдоль каждого продольного шва. Если испытания плазменной сваркой дают приемлемый шов за один проход, цех экономит целый проход вдоль корпуса каждый раз, когда исключает дополнительный проход. Эта экономия растет с увеличением длины шва и объема заказа.
Ключевой вопрос — сохраняется ли результат на всей серии. Одной толщины листа недостаточно для принятия решения. Зазор в шве, совмещение кромок, скорость перемещения и поток плазменного газа влияют на качество шва. Испытывайте образцы корпусов из вашего собственного процесса вальцевания, включая участки на пределе допусков сборки. Для кольцевого шва также осмотрите место, где шов завершается. Система должна чисто закрыть замкнутый канал по завершении окружности.
Когда автоматическая TIG-сварка является более подходящим вариантом?
Автоматическая TIG-сварка является практичной отправной точкой, если на производстве уже существует технология TIG, обеспечивающая требуемый профиль корня шва. Корень — это нижняя часть сварного шва, часто на внутренней стороне корпуса. Если после сборки эта поверхность труднодоступна, включите ее форму и отделку в испытание оборудования.
Возьмите тонкостенный корпус, который уже проходит контроль после одного прохода TIG. В этой работе у плазменной сварки нет лишних проходов, которые можно исключить. Вместо этого измерьте, сколько времени оператор тратит на совмещение кромок, настройку горелки и загрузку следующего корпуса. Улучшенное приспособление для закрепления или воспроизводимое перемещение горелки может сократить длительность цикла на серии, сохраняя профиль шва, принятый заказчиком.
Могут ли плазменная и TIG-сварка использоваться на одном шве сосуда?
Да. Станок для продольной сварки швов с неподвижным столом от Juchuang сочетает плазменную и TIG-сварку для прямых швов на цилиндрических корпусах, конусах и плоских листах. Он предназначен для сварки с одной стороны с одновременным формированием валика с обратной стороны. Для покупателя сосуда это делает внутренний валик полезным объектом для осмотра во время демонстрации. Изучите станок для продольной сварки швов с неподвижным столом от Juchuang.
Как покупателям сравнивать плазменную и TIG-сварку в ходе испытаний?
Предоставьте каждому поставщику одинаковую марку материала, чертеж корпуса, диапазон толщины стенок и критерии приемки. Затем сравните четыре результата.
| Показатель для испытания | Что записывать |
|---|---|
| Время на сборку | Минуты, затраченные на совмещение, закрепление и прихватку шва перед сваркой |
| Общее время цикла | Время от загрузки корпуса до его выгрузки, включая каждый проход сварки |
| Качество сварного шва | Профиль корня шва, деформация после освобождения от закрепления и результаты требуемых контролей |
| Стоимость за принятый шов | Общая стоимость серии, включая трудозатраты, газ, проволоку, расходные материалы и исправления, деленная на количество принятых швов |
Для сосуда высокого давления согласуйте с вашим инженером-сварщиком требования к аттестации технологии и контролю, применяемые к данной работе. Затем используйте результаты испытания, чтобы ответить на вопрос покупки. Позволяет ли плазменная сварка сократить достаточно проходов, чтобы снизить стоимость за принятый сосуд, или автоматическая TIG-сварка уже обеспечивает требуемый шов при вашей целевой производительности?


