Отслеживание сварного шва: варианты на основе лазерных и визуальных датчиков, а также методом дугового контроля
News Details
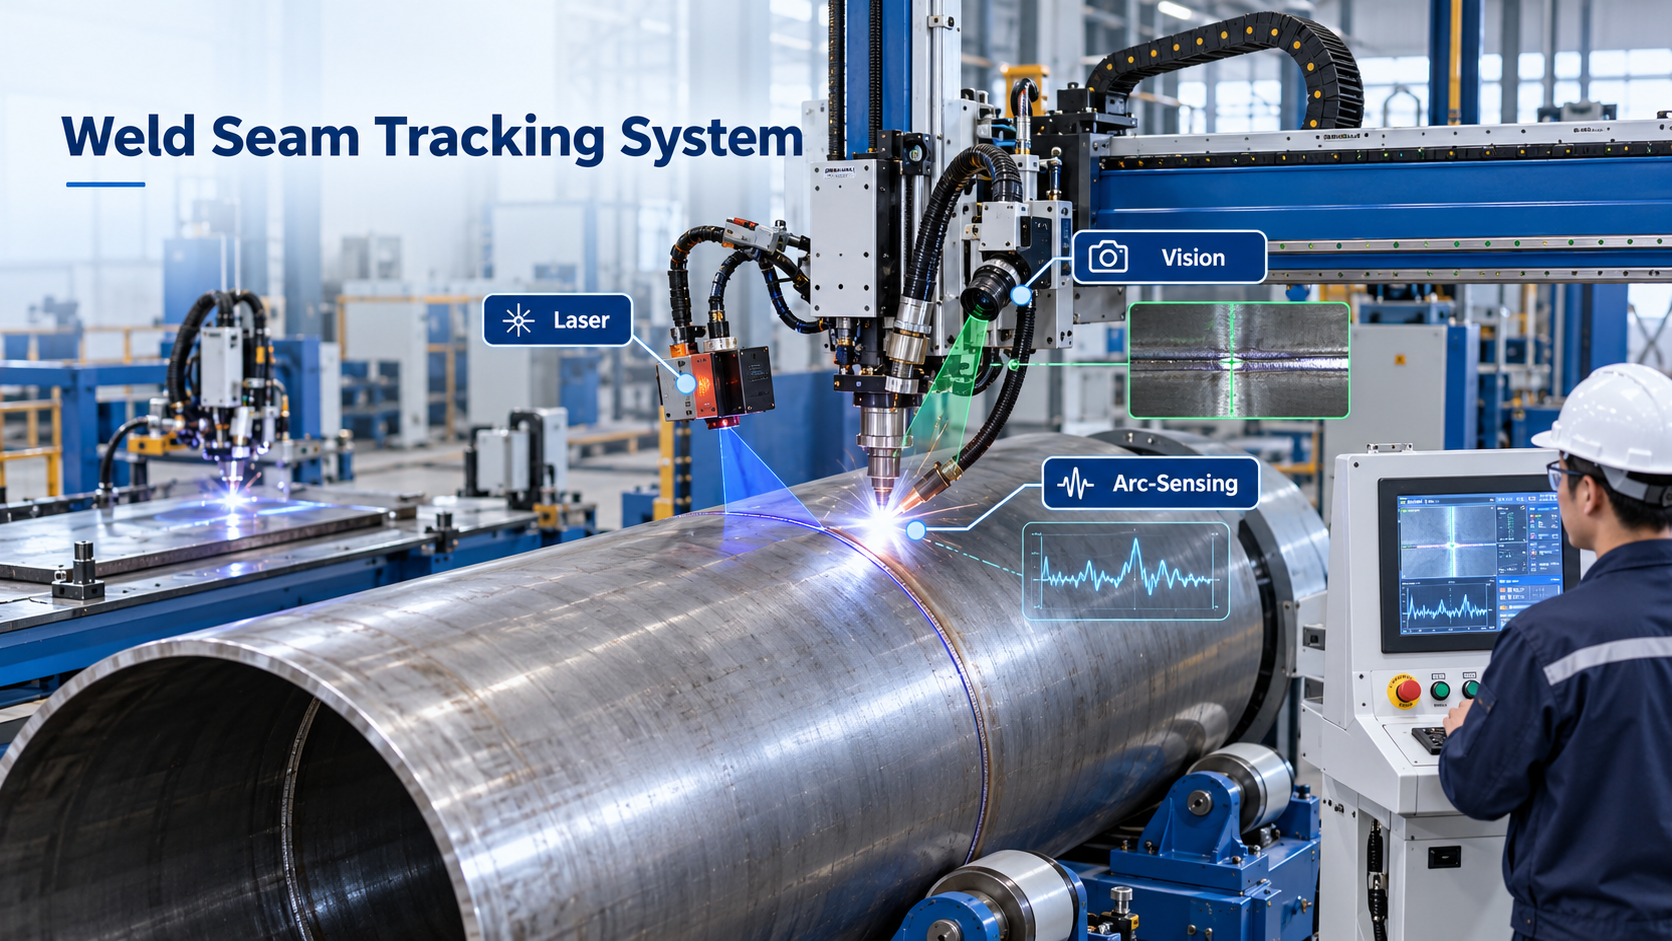
При автоматической сварке горелка должна следовать сварному шву в правильном положении. Однако реальные детали редко бывают идеальными. Листы могут изгибаться, цилиндры могут иметь небольшие отклонения по круглости, а прихваточная сварка может смещать шов. Из-за этого часто требуется система слежения за сварным швом.
Слежение за швом помогает сварочной горелке находить шов и следовать по нему во время сварки. Это может повысить качество сварного шва, сократить ремонтные работы и сделать производство более стабильным. Для резервуаров, труб, сосудов под давлением и металлоконструкций это может иметь очень важное значение.
Juchuang предоставляет оборудование для автоматизации сварочных работ на заказ для промышленного производства, включая машины для сварки продольных швов, системы для сварки кольцевых швов, сварочные манипуляторы и решения для автоматической сварки. Во многих проектах можно добавить функцию слежения за швом, чтобы машина справлялась с отклонениями реальных деталей.
Что такое слежение за сварным швом?
Слежение за сварным швом — это метод управления, который помогает горелке оставаться выровненной со сварным швом. Система определяет положение шва и затем регулирует горелку или сварочную головку.
Проще говоря, она работает как «глаза» или «ощущение» автоматической сварочной системы. Без нее машина движется по фиксированному пути. С ней машина может реагировать, когда шов немного смещается.
Система слежения за швом может корректировать положение горелки в одном, двух или более направлениях, в зависимости от конструкции машины. Она может использоваться для прямых, кольцевых, изогнутых швов и сложных сварочных траекторий.
Почему важно слежение за швом
Даже при хороших приспособлениях некоторые отклонения являются нормальными. Например, прокатанный цилиндр может быть не идеально круглым. У длинного листа могут быть небольшие зазоры между кромками. Трубное соединение может смещаться во время вращения. Кроме того, тепло может вызывать деформацию во время сварки.
Если горелка не следует по шву, могут возникнуть распространенные проблемы:
- Непровары
- Неравномерный сварной валик
- Чрезмерные подрезы
- Недостаточное проплавление
- Прожоги
- Избыточные брызги
- Переделки и брак
Поэтому слежение за швом — это не просто опция премиум-класса. Во многих случаях это практичный способ защитить качество сварного шва и сократить ручную корректировку.
Лазерная сварка слежением за швом
При лазерной сварке слежением за швом используется лазерный датчик для сканирования шва до или в точке сварки. Датчик считывает форму и положение шва, а затем передает данные коррекции в систему управления.
Этот метод популярен, поскольку он точен и быстр. Он может измерять характеристики шва, такие как зазор, положение кромок, перепад высот и形状 разделки кромок. В результате лазерное слежение хорошо работает для многих систем автоматической сварки.
Лазерная сварка слежением за швом часто используется для:
- Сварка продольных швов
- Сварка кольцевых швов
- Сварка резервуаров и сосудов
- Сварка труб
- Сварка роботами
- Сварка толстолистовых разделанных кромок
Однако лазерные датчики требуют чистых линий видимости. Сильная дуговая подсветка, дым, брызги и отражающие поверхности могут повлиять на производительность, если система не спроектирована должным образом. Поэтому важны положение датчика, его экранирование и программная фильтрация.
Сварка с визуальным наведением
При сварке с визуальным наведением используются камеры и обработка изображений для определения положения шва. Камера может проверять шов перед сваркой, во время сварки или между этапами сварки.
Этот вариант может быть полезен, когда системе необходимо определять характеристики деталей, кромки, отверстия, метки или сварочные траектории. Он также может поддерживать гибкое производство, где меняются типы деталей.
По сравнению с лазерным слежением, системы машинного зрения могут обеспечивать более широкий обзор детали. Это помогает с распознаванием деталей и коррекцией траектории. Однако сварка с визуальным наведением также зависит от освещения, состояния поверхности, контрастности и защиты камеры.
Она часто используется для:
- Наведение сварочных роботов
- Коррекция положения детали
- Многомодельное производство
- Поддержка обучения сварочной траектории
- Поиск шва перед сваркой
Для стабильных результатов система должна использовать контролируемое освещение и мощную обработку изображений. В грязных или дымных зонах сварки камере также может понадобиться воздушная защита или безопасное место для установки.
Слежение за швом с помощью датчика дуги
При использовании датчика дуги для оценки положения шва используются сигналы сварочной дуги. Вместо камеры или лазера он считывает изменения тока, напряжения или поведения дуги по мере движения горелки.
Этот метод часто используется при дуговой сварке, особенно когда форма шва позволяет четко изменять сигнал дуги. Он может быть полезен для сварки разделанных кромок и некоторых применений на толстых листах.
Основным преимуществом является то, что при использовании датчика дуги не требуется внешний оптический датчик рядом со сварным швом. Поэтому он может быть более устойчив к пыли, дыму и брызгам.
Тем не менее, у датчика дуги есть ограничения. Он может плохо работать для очень тонких материалов, небольших швов, сварки при низком токе или соединений со слабыми изменениями сигнала. Кроме того, для определения положения шва часто требуется поперечное колебание. Это может подходить не для каждого продукта.
Как выбрать правильный метод слежения
Лучший вариант слежения за швом зависит от заготовки, процесса сварки и производственной цели. Нет единого ответа для каждой фабрики.
Лазерное слежение за швом часто является хорошим выбором, когда требуется высокая точность, и форму шва можно четко сканировать. Оно подходит для многих автоматических сварочных машин и роботизированных систем.
Сварка с визуальным наведением полезна, когда система должна находить детали, корректировать положение или обрабатывать меняющиеся модели. Она также полезна, когда перед сваркой требуется более широкий обзор.
Датчик дуги может быть практичным для некоторых тяжелых работ по дуговой сварке, особенно там, где оптические датчики трудно защитить. Он может уменьшить количество аппаратных датчиков рядом с дугой, но для этого требуются соответствующие условия шва и процесса.
Перед выбором фабрики должны проверить:
- Тип материала и состояние поверхности
- Форма шва и изменение зазоров
- Процесс сварки и диапазон тока
- Длина шва и тип траектории
- Требуемое качество сварного шва
- Дым, брызги и условия освещения
- Конструкция машины и доступ горелки
- Потребности в записи данных
- Бюджет и навыки обслуживания
Слежение за швом вавтоматических сварочных системах
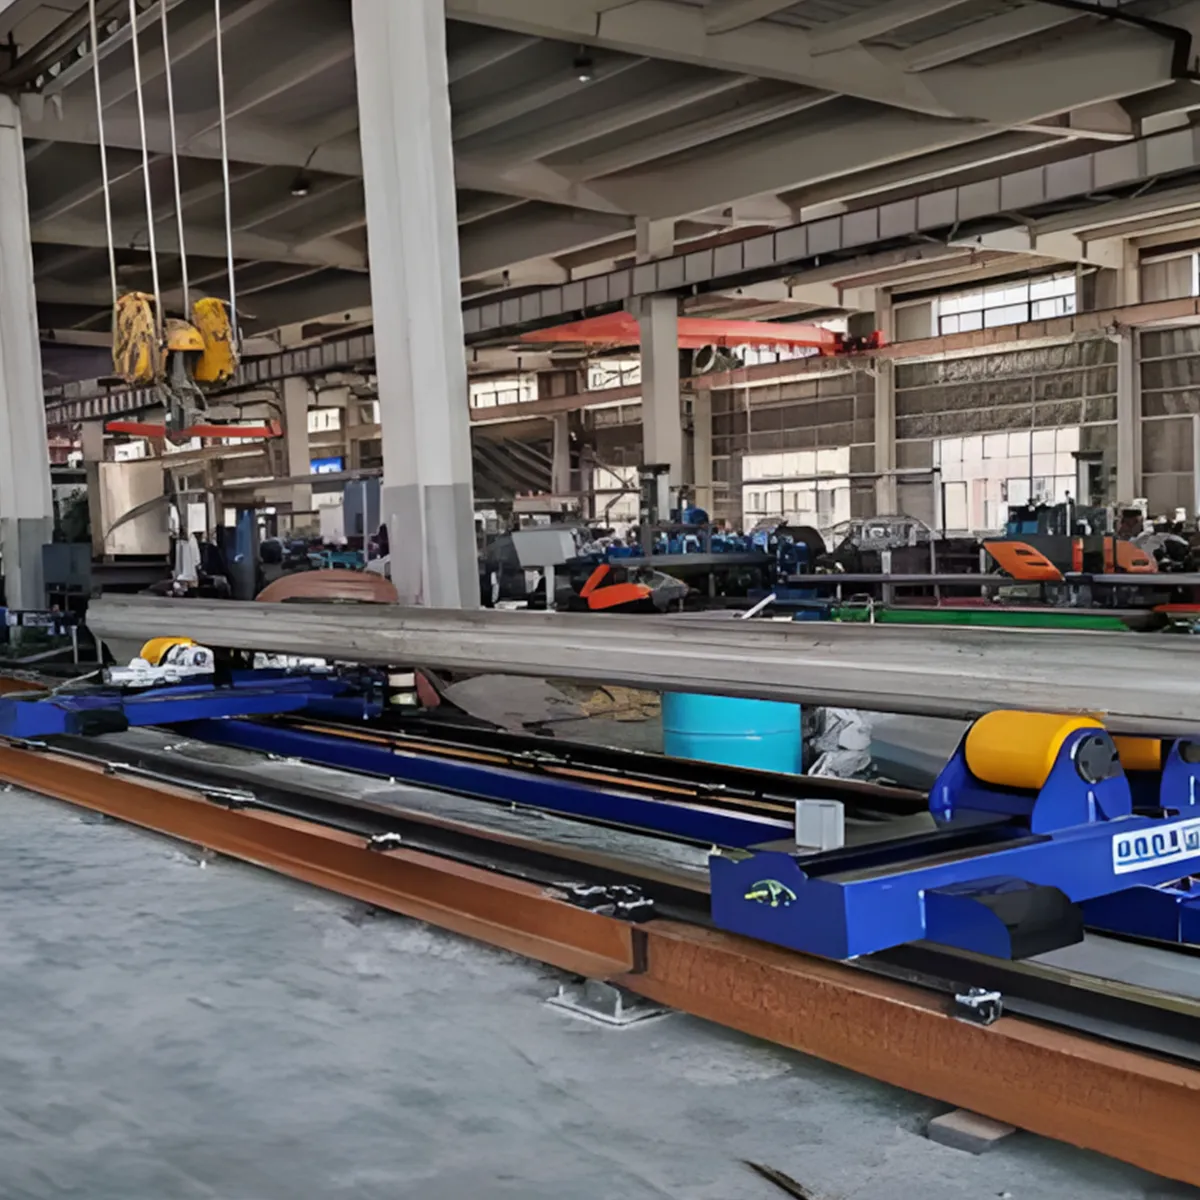
Систему слежения за сварным швом нельзя выбирать в одиночку. Она должна работать с машиной в целом. Это включает источник сварочного тока, управление движением, приспособление, держатель горелки, человеко-машинный интерфейс (HMI) и систему безопасности.
Например, в машине для сварки продольных швов датчик может отслеживать шов вдоль прямой линии. В системе для сварки кольцевых швов слежение может потребоваться во время вращения детали. В роботизированной ячейке данные слежения могут корректировать траекторию робота в реальном времени.
Поэтому важна интеграция системы. Датчик должен отправлять полезные данные, но машина также должна плавно реагировать.
Почему стоит работать с Juchuang
Juchuang специализируется на решениях для автоматизации сварочных работ в промышленном производстве. Ее оборудование может быть адаптировано для резервуаров, труб, сосудов под давлением, цилиндров и других металлических деталей.
Для проектов, требующих слежения за швом, Juchuang может помочь проверить сварной шов, выбрать подходящий метод слежения, интегрировать датчик и систему управления, протестировать образцы деталей и обеспечить поддержку при установке. Это помогает клиентам создавать сварочную систему, которая не только автоматическая, но и стабильная в реальном производстве.
Заключение
Слежение за сварным швом помогает системам автоматической сварки справляться с отклонениями реальных деталей. Лазерная сварка слежением за швом обеспечивает высокую точность. Сварка с визуальным наведением поддерживает гибкий поиск деталей и коррекцию траектории. Датчик дуги может быть полезен в некоторых тяжелых работах по дуговой сварке.
Для наилучшего результата метод слежения должен соответствовать сварному шву, процессу, конструкции машины и производственной среде. С правильной системой слежения за сварным швом фабрики могут повысить стабильность сварных швов, сократить переделки и сделать автоматическую сварку более управляемой.


