Сварка впадины и продольных швов: фиксация, подкладка и контроль искажений
News Details
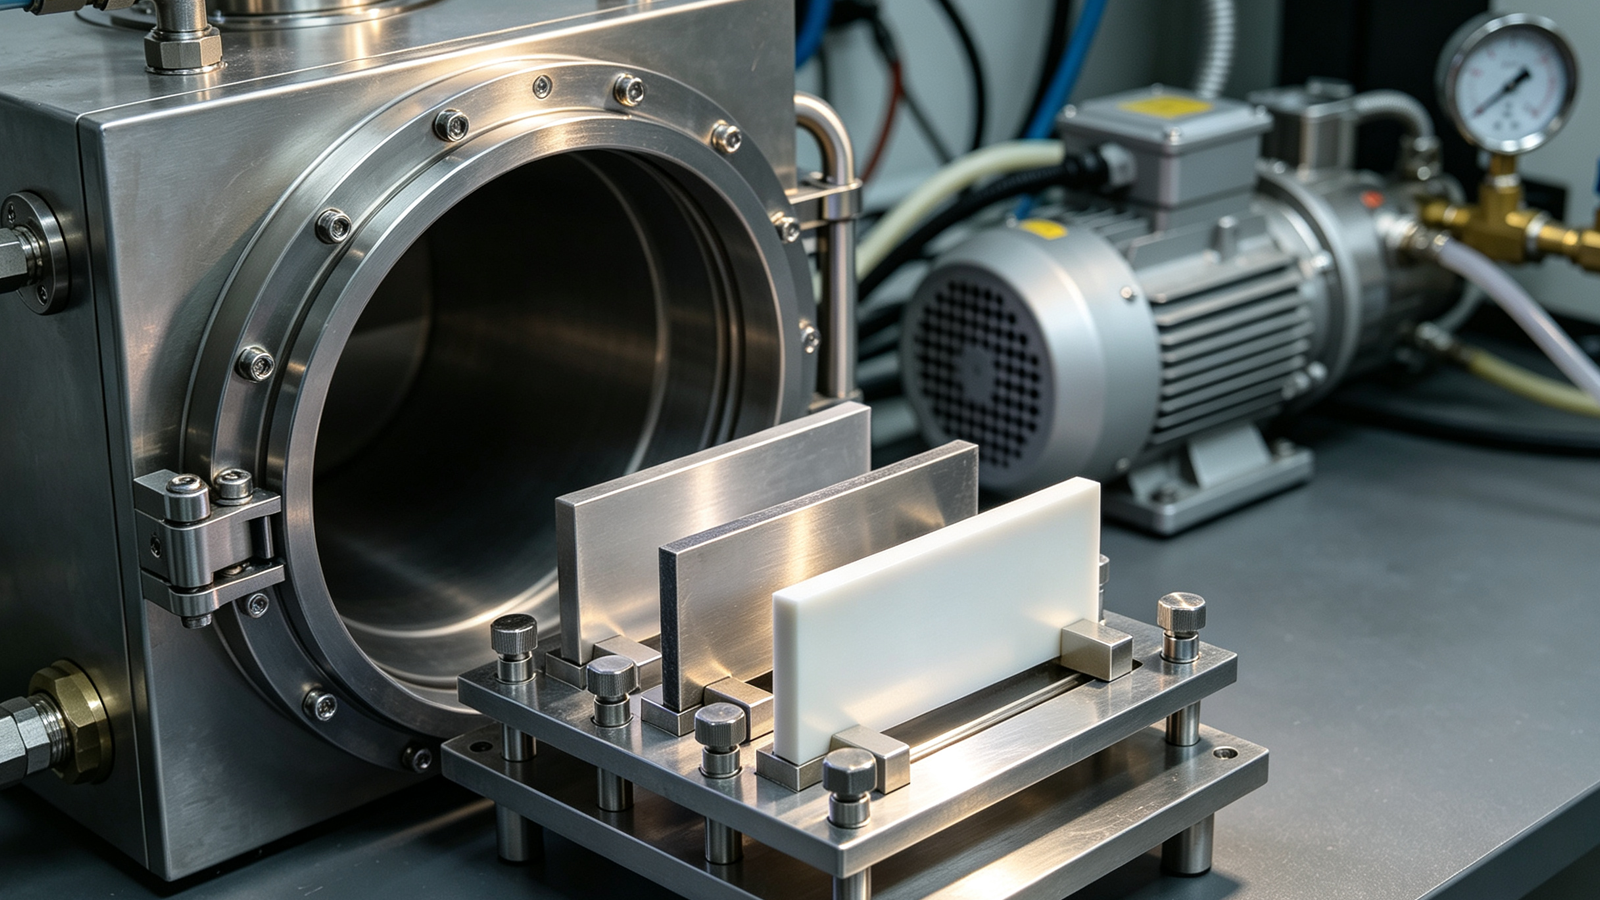
Склейка плоских металлических листов или длинных металлических цилиндров требует интенсивного тепла. Но когда высокий тепло встречается с плоским металлом, детали имеют тенденцию к искривлению, скручиванию и изгибу. В промышленном производстве контроль тепла и сохранение формы являются жизненно важными для производственной эффективности и долговечности продукта.
Для достижения плохого, гладкого и прочного шва требуется правильный дизайн оборудования. Комбинируя надежный продольный швной сварочный аппарат, специализированные фиксации для удержания и медные опорные инструменты, производители могут полностью устранить ошибки выравнивания соединений и тепловую искажение.
Основная причина искажения сварки
Металл расширяется при нагревании и сужается при охлаждении. Во время сварки листов по торцу это неравномерное нагревание создает тепловые напряжения, которые вытягивают металл из выравнивания. Если эти напряжения не управлять, весь компонент теряет свою структурную целостность и размерную точность.
Существует три основных типа искажения сварки:
-
Угловое искажение: Металлические листы поднимаются по краям, образуя V-образную форму вдоль линии соединения.
-
Продольное сужение:Шов сужается вдоль своей длины, вызывая искривление на тонких металлических листах.
-
Поперечное сужение: Листы тянутся друг к другу через шов, неравномерно сужая зазор.
Без механического ограничения даже небольшой тепловой сдвиг может испортить большие листовые панели, сосуда под давлением, топливные баки или конструкционные трубы.
Зажим фиксации: фиксация металла на месте
Для контроля теплового движения автоматизированные швные сварочные машины используют мощные системы зажима. Пневматические банки зажимов пальцеобразной формы выравнивают края металла плоско относительно жесткого стола. Эти системы используют верхнее-низкое удержание для поддержания стабильности деталей во время сварки при высоком тепле.
Сборка зажима работает в слоистой верхне-нижней конфигурации:
-
Верхний уровень: Независимые пневматические банки пальцев прочно нажимают сверху с обеих сторон шва.
-
Средний уровень: Левая и правая листы заготовки удерживаются полностью плохо, плотно соединяясь на центральной линии соединения.
-
Нижний уровень: Водоохлаждаемая медная опорная планка находится непосредственно под соединением, поддерживая металл и поглощая лишний тепло.
Эти отдельные пальцы зажима применяют равномерное давление вниз близко к линии сварки. Эта установка предотвращает искривление или изгиб металлических листов вверх, одновременно учитывая естественное продольное расширение при движении горелки вдоль шва.
Опорные планки и формирование обратной стороны сварки с одной стороны
Достижение сварок с полным проплавлением на толстых листах или тонких листах часто требует двусторонней сварки, что увеличивает затраты на труд и увеличивает циклы времени. Использование специализированного аппарата для сварки листов по торцу в паре с охлажденной медной опорной планкой позволяет формирование обратной стороны сварки с одной стороны.
Медная планка находится непосредственно под линией соединения и выполняет три критические функции:
-
Извлечение тепла: Высокая теплопроводность быстро охлаждает зону влияния тепла, минимизируя расширение и уменьшая структурную искажение.
-
Поддержка расплавленного металла: Она удерживает жидкий пул сварки на месте, образуя гладкую, равномерную шовную проволоку на обратной стороне без прожигания.
-
Поток защитного газа: Внутренние газовые каналы доставляют продувной газ непосредственно к корню, защищая обратную сторону сварки от окисления и пористости.
Использование хорошо спроектированной медной опорной полосы позволяет сварщикам получать постоянное проплавление и гладкие поверхности на обеих сторонах листа за один проход сварки.
Продвинутый контроль тепла и обработка после сварки
Даже с мощными фиксациями контроль тепла требует точной настройки во время процесса сварки. Автоматизированные системы регулируют скорость движения, напряжение и скорость подачи проволоки для баланса проплавления и теплового ввода.
В дополнение к водоохлаждению внутри опорной планки, продвинутые установки используют вторичные методы охлаждения:
-
Управляемая скорость движения: Высокие скорости сварки уменьшают общий тепловой ввод в родительский металл, ограничивая общее расширение.
-
Ограничения температуры между проходами: Установки для многопроходной сварки позволяют металлу охлаждаться между проходами, чтобы избежать чрезмерного теплового накопления.
-
Следующий защитный газ: Расширенные газовые чашки защищают горячий металл от контакта с воздухом во время охлаждения, обеспечивая чистые сварки.
Правильное управление температурой уменьшает внутренние механические напряжения, устраняя необходимость в дорогой правке после сварки.
Инженерные решения для полной автоматизации сварки
Каждая производственная линия представляет уникальные вызовы, от различных толщин материалов до сложных планировок производственных помещений. Сотрудничество с опытным производителем индивидуальных сварочных машин гарантирует, что давление фиксации, скорость движения горелки и геометрия опоры будут построены специально для ваших типов и диапазонов толщин материалов.
Партнерство с проверенным интегратором сварочных систем Китая вроде Juchuang дает сварщикам доступ к полностью автоматизированным продольным швным сварочным машинам. Эти интегрированные установки сочетают точные каретки для горелок с автоматизированными столами зажима, чтобы обеспечить повторяемые, высококачественные, безискаженные сварки на крупных производственных партиях.


