Что такое продольный прогиб при сварке? Причины и решения
News Details
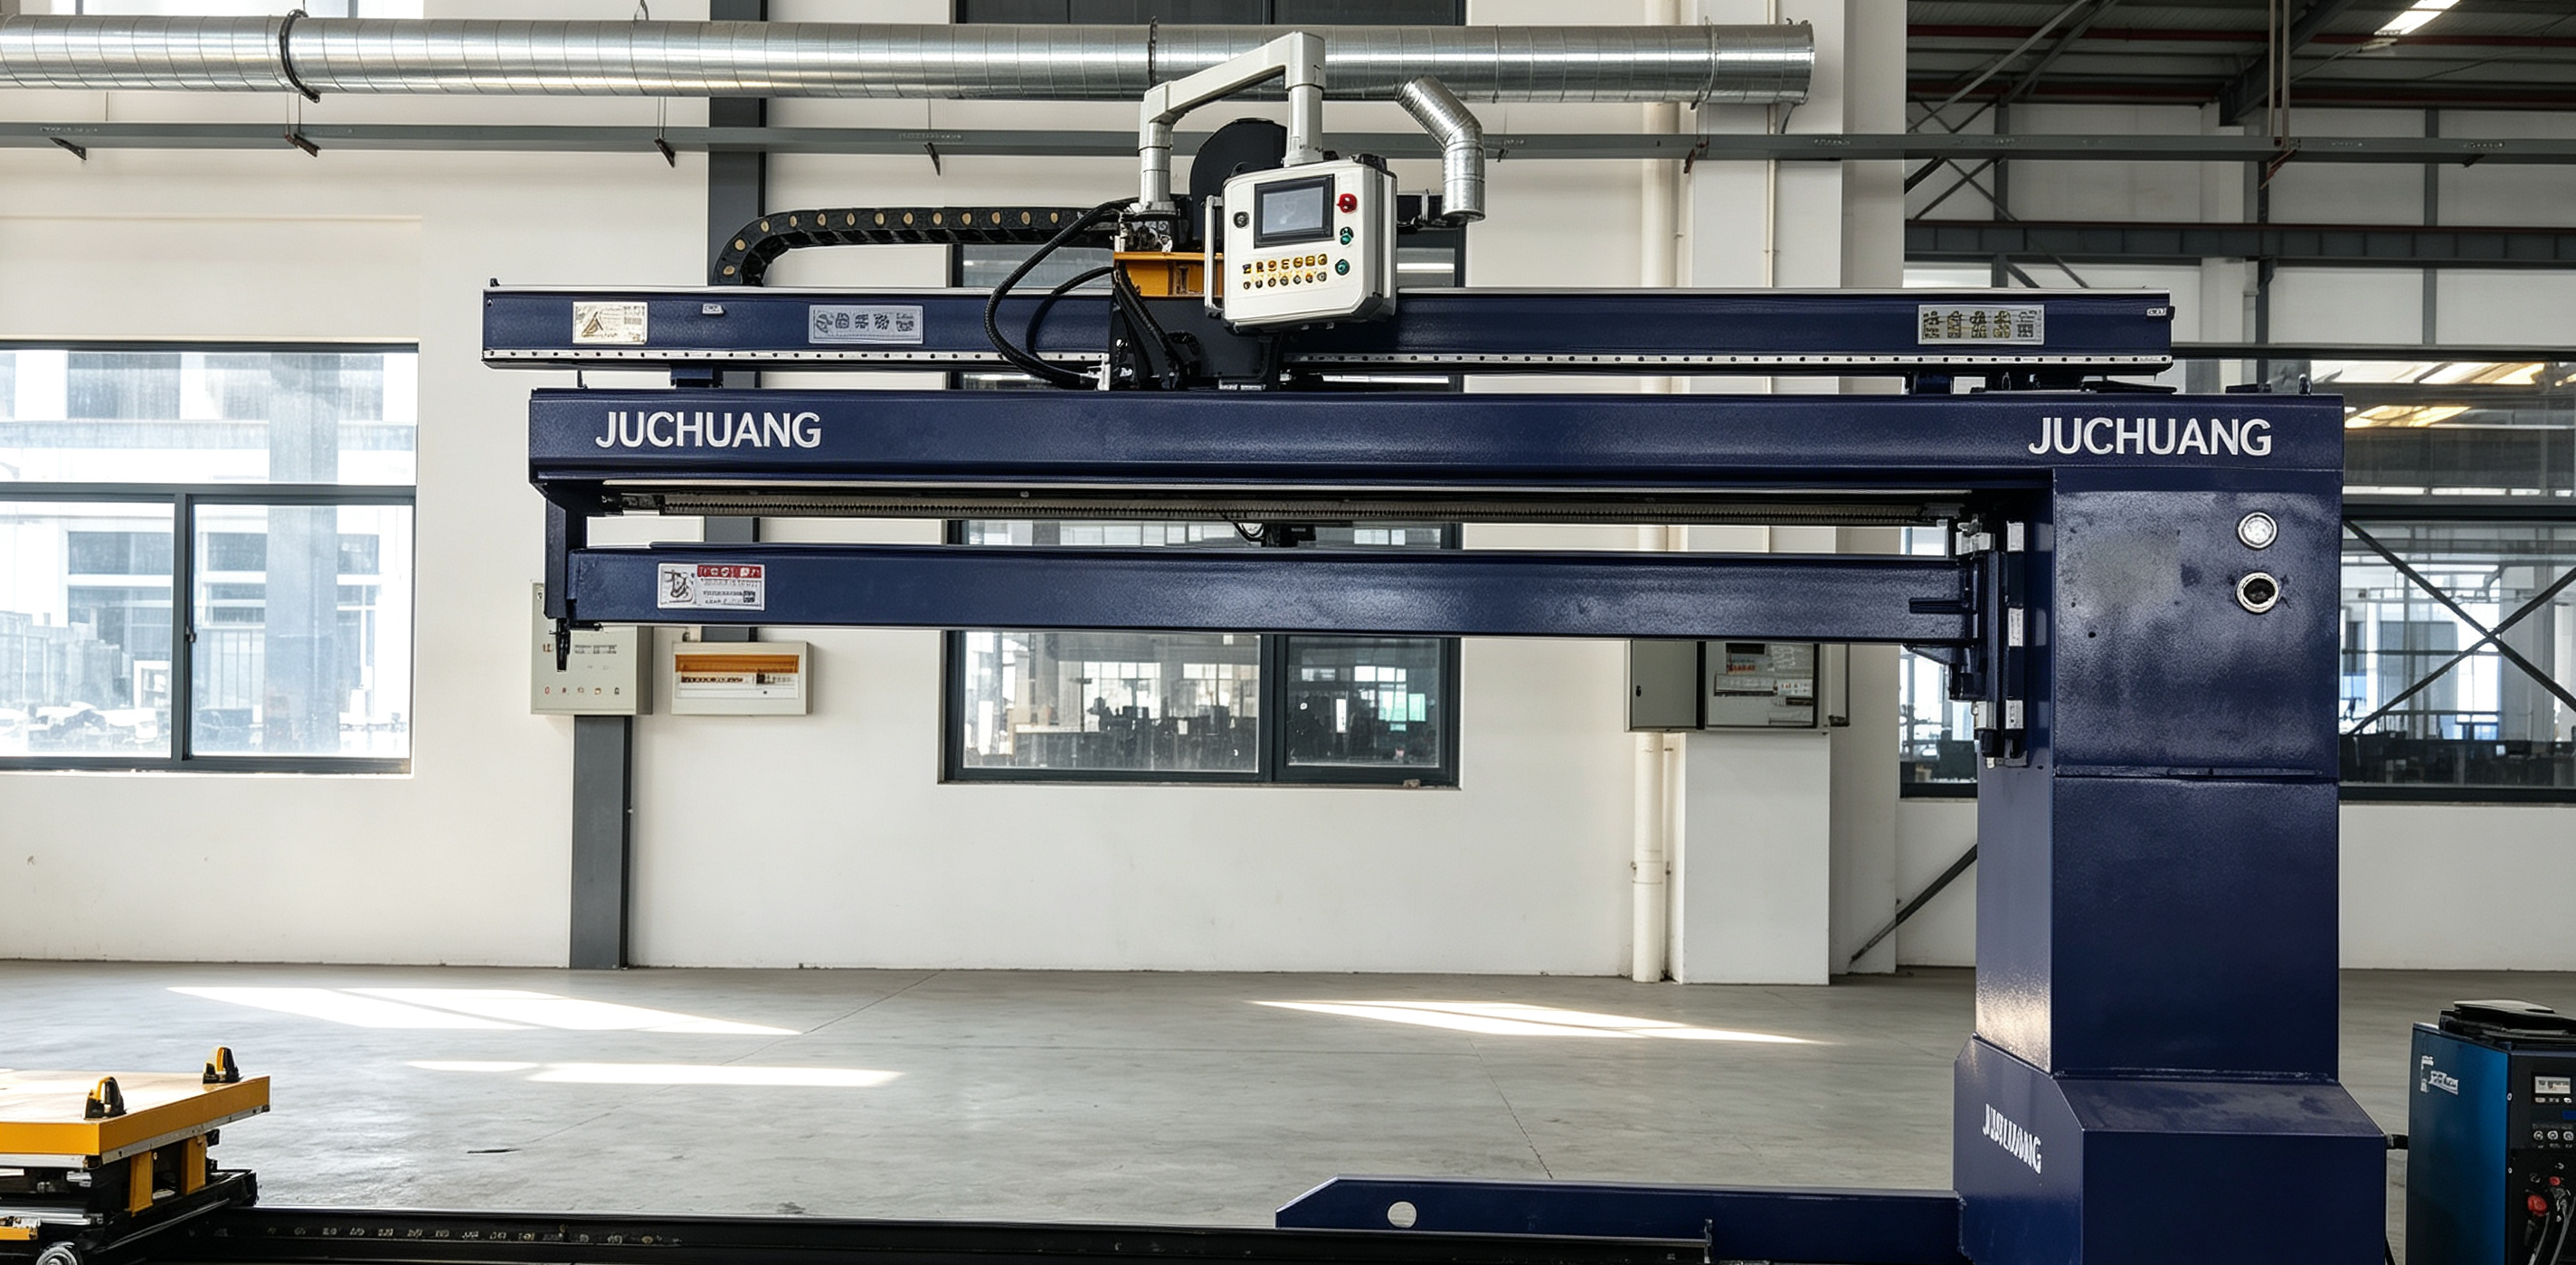
При работе с листовым металлом и тяжелыми пластинами тепловая деформация может быстро превратить прямой деталь в изогнутую кашу. Одна из самых распространенных форм тепловой деформации — продольное искривление.
Если вы производите металлические трубы, резервуары или строительные балки, понимание того, как предотвратить это искривление, является обязательным. В этом руководстве мы разберем, что такое продольное искривление, почему оно возникает вдоль продольного шва, и как поддерживать ваши детали идеально прямыми.
Что такое продольный сварной шов?
Прежде чем погрузиться в тему искривления, полезно ответить на базовый вопрос: Что такое продольный сварной шов?
Продольный сварной шов — это прямой сварной шов, который проходит вдоль длины заготовки. Например, когда плоская стальная лист прокатывают в цилиндр для изготовления трубы, два длинных края встречаются по боковой стороне. Соединение этих краев создает длинный прямой продольный шов.
Поскольку этот шов простирается на всю длину детали, он поглощает огромное количество тепла во время сварки.
Как возникает продольное искривление
Итак, что именно такое продольное искривление?
Продольное искривление возникает, когда металлическая деталь изгибается или искривляется вдоль своей длины после сварки. Это изгиб происходит потому, что металл расширяется при нагреве и сжимается при охлаждении.
Вот пошаговое объяснение того, как это происходит:
-
Неравномерное нагревание: Во время сварки металл непосредственно вокруг шва нагревается очень сильно, в то время как остальная часть пластины остается относительно холодной.
-
Сжатие металла: По мере охлаждения горячего сварного бассейна шовный шов сжимается по длине.
-
Сила тяги: Поскольку охлаждающийся шовный шов пытается укоротиться, а окружающий холодный металл сопротивляется, он тягивает концы заготовки вверх или внутрь.
В результате плоская или цилиндрическая заготовка выгибается в форму дуги, что приводит к проблемам с совмещением при окончательной сборке.
Факторы, усиливающие деформацию искривлением
Несколько повседневных факторов в цеховых условиях могут значительно усилить продольное искривление:
-
Избыточный тепловой ввод: Использование более высокого тока или слишком медленная сварка добавляет лишнюю тепловую энергию, вызывая более сильные силы сжатия.
-
Сварные швы не по центру: Размещение шва далеко от нейтральной оси детали вызывает неравномерные силы тяги, увеличивая искривление.
-
Тонкий листовой металл: Более тонкие материалы имеют меньшую структурную жесткость, поэтому они искривляются намного легче, чем толстые стальные пластины.
-
Отсутствие правильного зажатия: Сварка длинных швов без тяжелого механического зажатия позволяет металлу свободно двигаться при нагреве.
Как предотвратить продольное искривление
К счастью, сварщики могут предпринять четкие шаги для минимизации или устранения искривления в своих производственных линиях.
1. Оптимизировать параметры сварки
Прежде всего, снизите общий тепловой ввод. Использование более высоких скоростей движения или продвинутых импульсных дуговых процессов уменьшает ширину зоны влияния тепла, что снижает сжатие.
2. Сбалансировать последовательность сварки
Кроме того, при возможности сбалансируйте распределение тепла. На симметричных конструкциях сварка противоположных сторон одновременно нейтрализует противостоящие силы тяги.
3. Использовать тяжелое оборудование для зажатия
Самое главное — использовать специализированные фикстуры, предназначенные для поглощения тепла и удержания металла плоским. Специально разработанная машина для сварки швов использует медные охлаждающие бары и пневматические пальцевые зажимы для надежной фиксации металла вдоль всего шва. Это устройство быстро отводит тепло и предотвращает искривление шва.
Модернизация цеха автоматизированными машинами для сварки продольных швов
Ручная сварка длинных прямых швов делает контроль тепла крайне сложным. Следовательно, высокопродуктивные производственные предприятия полагаются на автоматизированные машины для сварки продольных швов для гарантии прямых, высококачественных результатов.
Автоматизированная машина управляет скоростью горелки с точностью до точки. Поддерживая постоянную скорость движения и равномерную длину дуги, она обеспечивает стабильный тепловой ввод от начала до конца — значительно снижая риск искривления.
Если вы хотите заменить ручные процессы или увеличить производственную мощность, изучение высокопроизводительной машины для сварки продольных швов на продажу от надежных экспертов, таких как JCWeldtech, может помочь вам устранить переделку, увеличить производительность и добиться безупречных, свободных от деформаций швов каждый раз.


