Путеводитель по выбору сварочного манипулятора: Дальность досягаемости, нагрузка, перемещение и интеграция
News Details
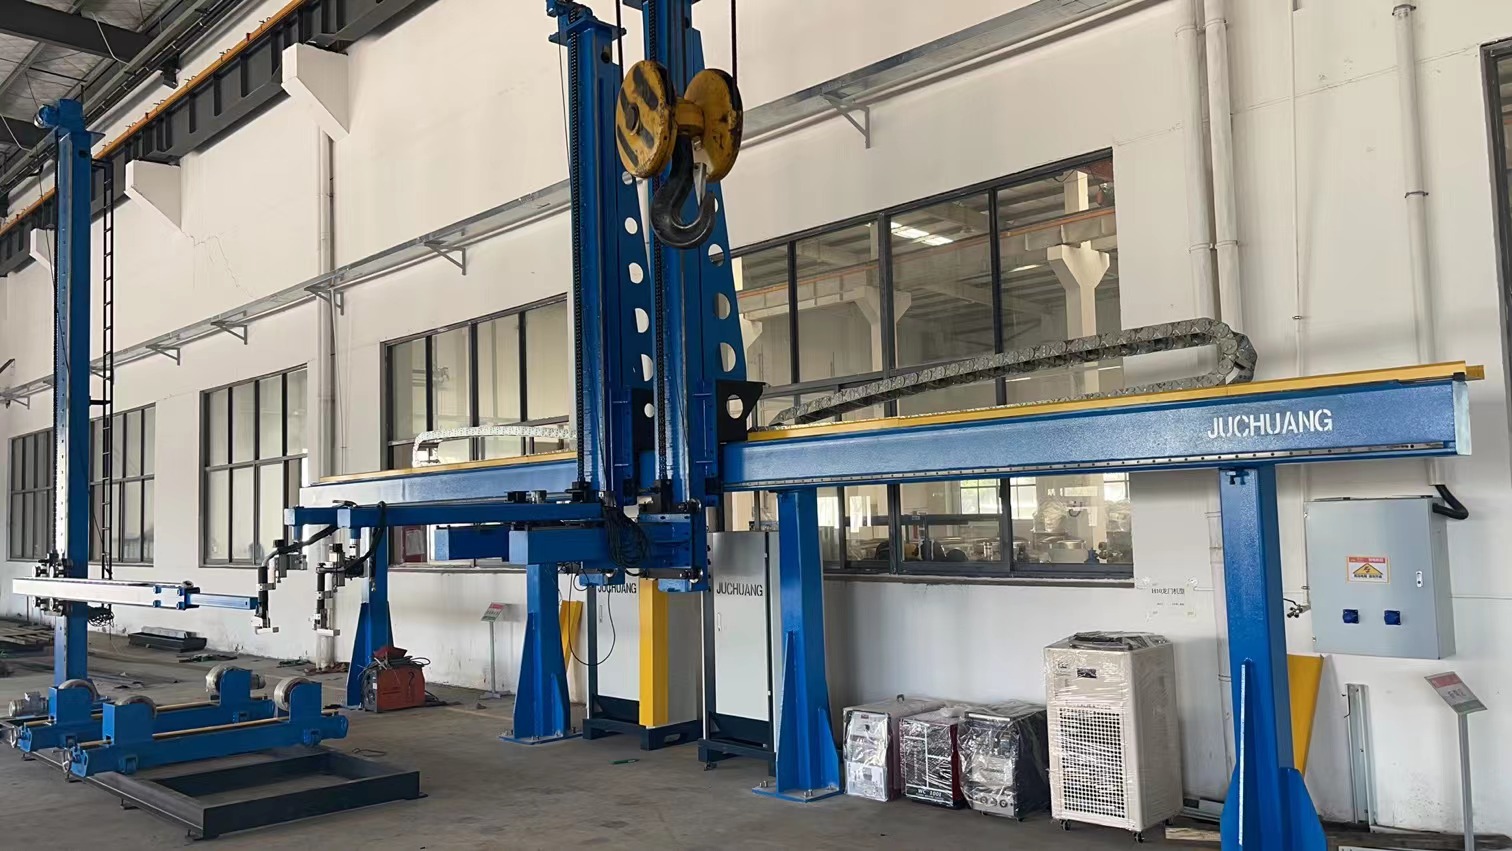
Автоматизация изготовления толстостенных резервуаров, производстве сосуда и сборки тяжелых трубных секций требует точного выбора оборудования. Сварочный манипулятор — часто называемый колонно-стреловым сварочным устройством — обеспечивает стабильное размещение горелки и непрерывную сварку по длинным, требовательным швам. Выбор правильной модели позволяет поддерживать чистоту сварочных швов, увеличить производительность и улучшить безопасность на производстве.
Однако выбор идеальной машины означает смотреть дальше базовых размеров. Необходимо оценить вертикальный и горизонтальный радиус действия, нагрузку на наконечник, мобильность перемещения и управление системой соединений. В этом руководстве мы разбираем критические факторы, которые стоит учитывать при модернизации производственной линии.
1. Радиус действия и ход: подбор размеров колонны и стрелы
Сначала определите общую рабочую зону, которую должна покрывать ваша горелка. Установка колонно-стрелового типа включает вертикальную колонну и горизонтальный悬臂, который выдвигается, отходит и поднимается.
-
Вертикальное перемещение: Убедитесь, что стрела поднимается достаточно высоко, чтобы очистить диаметр вашего самого крупного workpiece, включая высоту ваших опорных приспособлений. Также проверьте, что горелка опускается достаточно низко для сварки низкопрофильных швов или внутренних днёс сосуда.
-
Горизонтальное выдвижение: Измерьте максимальную длину ваших продольных швов. Стрела должна плавно выдвигаться по всей длине шва без изгиба или вибрации.
Для тесных пространств или глубоких внутренних сварок специализированные телескопические стрелы позволяют достичь большого радиуса действия без необходимости лишнего свободного пространства за единицей оборудования.
2. Грузоподъемность: вес и оснастка на наконечнике стрелы
Далее просмотрите требования к общему весу на конце стрелы. Каждый сварочный манипулятор имеет максимальную допустимую нагрузку на наконечник. Превышение этой нагрузки вызывает прогиб, что приводит к плохому отслеживанию шва и преждевременному износу.
При расчете общей нагрузки на наконечник учтите все установленное оборудование:
-
Горелки для сварки под флюсом (SAW), МИГ или ТИГ и подачи проволоки
-
Тяжелые бункеры для флюса под флюсом и системы его восстановления
-
Поперечные планки, сенсоры отслеживания шва и моторные лазерные визионные системы
-
Видеокамеры и операторские панели управления
Всегда выбирайте машину, рейтингу которой выше оцененного веса оснастки. Дополнительный запас по нагрузке снижает механическую вибрацию и увеличивает срок службы направляющих рельсов.
3. Скорость перемещения и мобильность крепления
Кроме того, учитывайте, как ваш манипулятор перемещается по производственному полу. Конфигурации основания определяют гибкость рабочего процесса:
Фиксированная основа
Крепленная напрямую в бетонное основание, фиксированная основа обеспечивает максимальную стабильность для централизованных сварочных станций. Многие фиксированные модели предлагают 360-градусное вращение колонны для обслуживания нескольких рабочих станций по кругу.
Тележка для перемещения
Установленная на полурельсах, моторная тележка перемещает весь манипулятор вдоль длинных workpiece. Точные регулировки частотного привода обеспечивают плавные скорости перемещения во время непрерывной продольной сварки.
4. Интеграция системы: фиксация workpiece и управление соединениями
Для высококачественных окружных швов колонно-стреловое устройство редко работает в одиночку. Оно должно плавно синхронизироваться с вспомогательной техникой для фиксации workpiece:
-
Поворотные ролики: При сварке круглых сосуда или труб приводные поворотные ролики вращают workpiece с постоянной скоростью поверхности, пока горелка манипулятора остается неподвижной.
-
Сварочный позиционер: Для сложных субассемблей наклонно-поворотный сварочный позиционер размещает шов в горизонтальном положении "вниз", пока манипулятор удерживает горелку стабильно.
Синхронизированное управление ПЛК
Единая система управления имеет решающее значение. Использование единого центрального интерфейса позволяет оператору одновременно запустить манипулятор, отслеживатель шва, источник питания и поворотные ролики. Это исключает ручное подгонку скорости, сокращает задержки при настройке и предотвращает дефекты соединений.
Почему стоит сотрудничать с интегратором кастомных сварочных систем?
Стандартное оборудование не всегда соответствует уникальным планировкам завода или сложной геометрии workpiece. Сотрудничество с опытным производителем кастомных сварочных машин гарантирует, что ваша система колонно-стрелового устройства соответствует точным требованиям по радиусу действия, весу и процессу.
Как ведущий интегратор сварочных систем Китая, JuChuang WeldTech разрабатывает готовые автоматизированные решения, адаптированные под ваши производственные требования. От тяжелых колонно-стреловых единиц до интегрированных поворотников, позиционеров и технологии отслеживания швов, наш команда поставляет надежное оборудование, созданное для максимизации эффективности и качества сварки.
Свяжитесь с JC WeldTech сегодня, чтобы поговорить с специалистом по автоматизации и найти правильную сварочную установку для вашего производственного пола.


